
交接時對齊刀具身分、刀位與偏置資料
將所供應的刀具資料對應到各個實體組件,同時保留控制器識別碼、位置含義、擷取狀態與量測來源。
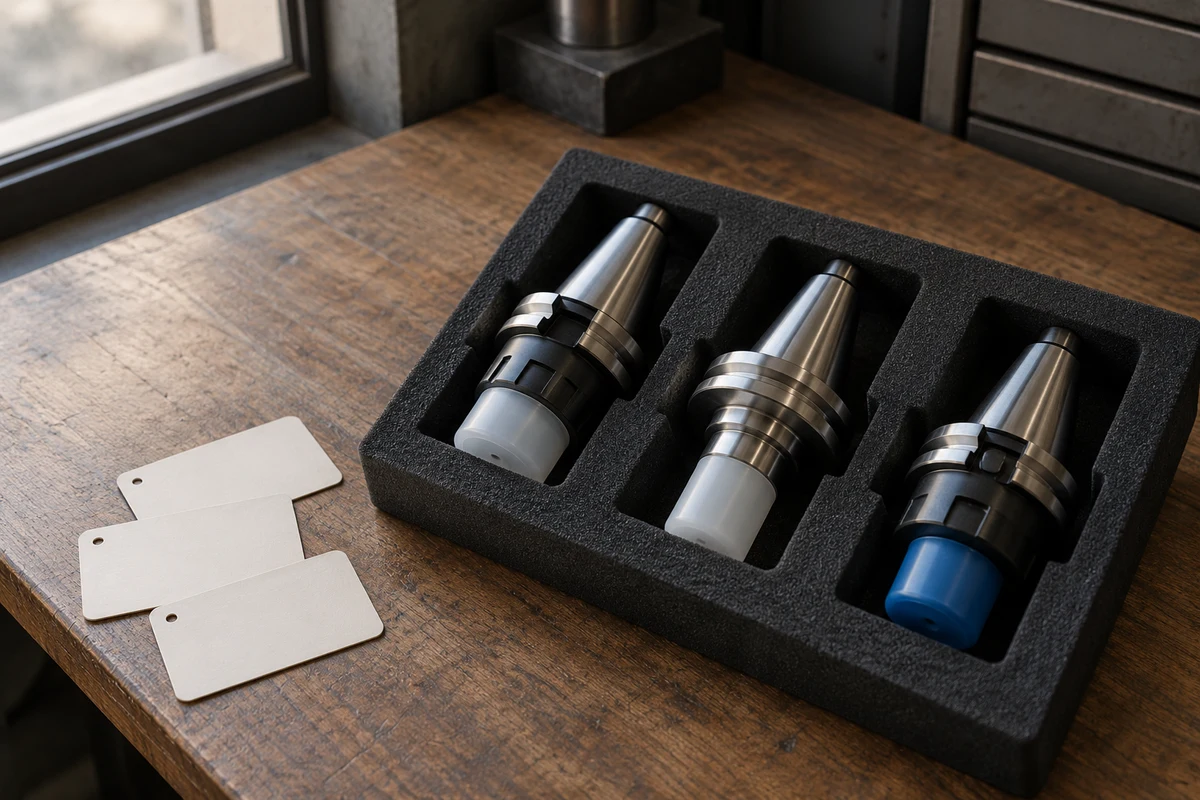
交接時,應請供應商將每一筆刀具資料對應到它所描述的實體刀具組件。控制器的刀具識別碼、機器的刀位或位置參考,以及出貨標籤,應分欄記錄。號碼一致雖然方便,但採購紀錄不應建立在它們必須相同的假設上。
實用的刀具資料身分交接,應回答一個明確問題:買方能否將所供應的資料追溯到交付組件,並理解位置紀錄代表哪一個狀態?這不代表核准偏置數值,也不代表自動換刀系統已可使用。本文並未取得實際訂單紀錄或刀具量測資料。
為實體組件保留獨立識別資料
先從供應商既有的組件識別資料及已核准訂單項目開始。視實際情況,索取組件所含刀具、刀柄及其他零件的識別資料。保留供應商的參考編號,不要為了讓工作表看起來完整而編造序號。
刀具料號可能只代表一種產品型號,而多個交付組件都使用同款刀具。應詢問供應商如何區分資料所涵蓋的各個組件。只寫「立銑刀」這類概括描述,無法單獨釐清這個對應關係。
可利用既有紀錄及能直接看見的包裝標記要求釐清。若文件無法建立個別對應關係,應保留為未確認,並請負責供應商提供經授權的識別途徑。不要把文書問題變成要求拆除保護包裝或接觸外露刀刃的工作。
組件身分應與其當時所在位置分開記錄。托盤位置、箱號或照片中的刀架位置,可能有助於在某份紀錄中找到物件。在將這些參考資料帶入控制器資料比對前,應先請供應商說明各自的意思。
確認這款控制器的位置欄位代表什麼
LinuxCNC 2.9 文件將刀具識別碼、刀位資訊與偏置分列為不同資料欄位。其固定位置型的說明是將刀具放回指定位置;隨機位置型的說明則是在刀具交換位置時更新刀位資訊。長度與直徑數值以機器採用的單位為準。這些區別適用於文件所述的 LinuxCNC 架構,不能套用到所有以 CNC 為名銷售的控制器。LinuxCNC 2.9 刀具表與換刀機構文件(英文)
請供應商說明確切交付實作中的位置欄位含義。所提供的紀錄,描述的是固定對應關係、擷取當下的位置,還是另外使用的管理標籤?供應商應指出適用的製造商參考文件,並將說明連結到交付紀錄。
保留紀錄擷取時的狀態。某次事件之後提供的刀位清單,與較晚整理的裝箱清單,可能描述不同狀態。應詢問各份紀錄何時擷取,以及供應商希望它代表哪個狀態。不要假設其中一份清單錯誤,或假設刀具必須永遠保留同一刀位,來消除差異。
保留偏置資料的來源
確認交接副本對應哪一個由供應商提供的資料來源,以及該副本如何識別。記錄日期或修訂版本,以及它涵蓋的組態。截圖可以幫助解釋差異,但不應在未經確認的情況下,成為完整刀具資料集的權威來源。
對每一項供應的量測值,應索取相應的組件識別資料、標示單位,以及供應商所稱支持該數值的量測紀錄。型錄公稱尺寸、量測結果與控制器偏置,均應依實際用途標示。不要在採購試算表中一律改稱「刀具尺寸」。
若缺少單位或量測來源,應索取缺少的說明。避免自行換算數值、填入空白欄位,或從另一支看似相同的刀具複製數值。所提供資料是否適用於實際組件及組態,須由負責的技術審查人員判斷。
也應詢問,從量測紀錄到交接狀態之間,所記錄的組件是否維持不變。若有零件更換或組件身分變更,應保留這些資訊,並請供應商評估哪些紀錄仍然適用。本文不提供量測程序或偏置驗收界限。
在同一張工作表中比對三種識別資料
以下工作表是原創的買方比對方法,用來整理已提供或已要求的證據,不是供機器使用的刀具表。
| 工作表欄位 | 應保留的內容 |
|---|---|
| 實體組件識別資料 | 供應商組件參考編號,以及它涵蓋的交付零件 |
| 控制器刀具識別碼 | 所供應資料中對應該組件的識別碼 |
| 刀位或位置含義 | 供應商對此實作中位置參考的說明 |
| 資料來源與擷取狀態 | 已識別的交接副本、擷取日期或修訂版本,以及所代表的狀態 |
| 單位與量測值來源 | 標示單位、連結的量測紀錄,以及該紀錄涵蓋的組件範圍 |
| 未確認的對應關係 | 確切差異或缺少的連結,以及負責答覆的供應商聯絡人 |
將出貨標籤另列為交叉參考,保留原始文字。若標示「tool 3」,應詢問它指的是訂單第 3 項、托盤第 3 格、控制器識別碼,還是其他意思。工作表應呈現這項歧義,而不是默默替供應商作出判定。
釐清刀具 17 與刀位 3 不一致的虛構案例
假設一批虛構交貨的供應商紀錄,將控制器刀具識別碼 17,對應到紀錄擷取當下的實體刀位 3。出貨清單卻將該組件稱為「tool 3」。所供應資料沒有說明,這項出貨名稱指的是刀位,還是另一支刀具。
請供應商在同一份答覆中,對齊出貨項目、組件身分、控制器識別碼,以及擷取當下的刀位對應關係。同時索取適用的資料來源參考及量測來源。不要只為了配合裝箱描述,就將控制器識別碼改成 3。
假設供應商確認「tool 3」只是裝箱標籤,並指出該組件為 A-17。更正出貨交叉參考即可釐清這個命名問題。但若量測紀錄仍只寫一般刀具型號,所供應數值與組件 A-17 的對應關係仍未確認。
另一種情況是,供應商表示刀位清單記錄的是較早狀態。應請其指出交接資料涵蓋的狀態,並解釋各份紀錄之間的關係。這項說明應能交代差異,而不必要求買方執行換刀,才能找出刀具位置。
在文件支持的範圍內釐清對應問題
完成的對應資料應呈現每一筆資料描述哪個交付組件、位置參考的含義,以及哪些佐證紀錄仍待釐清。記錄負責審查人員的結論與限制。組件身分已確認,不代表偏置資料已核准,也不代表換刀驗收已完成。
我們作為獨立採購代理,負責協調供應商答覆,並讓採購文件具備可追溯的對應關係。刀具資料評估與機器驗收仍屬另外的技術責任。更廣泛的產品類別,請參閱 CNC 刀具與立銑刀(英文)。
可透過 CNC 詢價表單(英文) 提供受支援的商品連結、文字描述,或最多五張 PNG、JPEG、WebP 或 GIF 圖片,每張最多 10 MiB,總計最多 20 MiB。刀具資料檔及技術報告須透過另行授權的管道交換。圖片欄位不接受 CAD、PDF 或 ZIP 檔案上傳。
常見問題
控制器刀具編號一定要與刀位編號相同嗎?
不要假設兩者必須相同。應請供應商說明交付實作,並分別核對控制器識別碼、實體組件與位置紀錄。
「tool 3」這類出貨標籤,足以辨識對應的資料項目嗎?
須有文件支持的對應關係,才能確認標籤所指。應詢問它代表裝箱項目、實體位置或控制器識別碼,並保留供應商提供的交叉參考。
可以將所供應的偏置,用在另一個外觀相同的組件嗎?
不要因外觀相似或使用同款刀具,就推定資料適用。應索取特定組件的資料來源,並由負責的技術審查人員評估所提資料對應關係。
刀具清單已核對一致,是否代表自動換刀已通過驗收?
它只釐清有文件支持的身分與資料對應範圍。換刀功能、技術資料核准及機器驗收,仍須另有證據與負責人員的決定。
資料來源
洽詢與本文相關的採購需求;服務頁目前提供英文。交接時對齊刀具身分、刀位與偏置資料