1688 CNC
採購筆記
從詢價、規格核對到收貨與運輸,整理可逐步使用的採購教程。
-
 AI 生成的文章示意圖
組態副本與電池發票,仍可能無法交代不同的保留狀態。應確認每份紀錄涵蓋哪個零組件、哪些資訊及哪段服務歷程。
閱讀文章: 分開交接 CNC 編碼器位置保留與控制器備份→ -
 AI 生成的文章示意圖
區分製造商標準潤滑脂與每個交付部件的實際填充紀錄,再安排耗材或提出替代品審查。
閱讀文章: 記錄每個交付 CNC 部件內實際使用的潤滑脂→ -
 AI 生成的文章示意圖
依選定的主軸、拉緊結構及刀架詢價 ATC 刀柄,並提供確切零件身分與組合佐證。
閱讀文章: 依確切主軸介面詢價 ATC 刀柄→ -
 AI 生成的文章示意圖
比較可用貨運選項前,依澳洲季節性 BMSB 措施,釐清確切貨物、路線與貨櫃途徑。
閱讀文章: 訂艙運送 CNC 機械至澳洲前,先核對 BMSB 路線→ -
 AI 生成的文章示意圖
相同三欄可能代表不同含義。應保留提供者的格式聲明、joint 脈絡與來源沿革,再判斷補償資料交接是否已釐清。
閱讀文章: CNC 軸補償資料交接:連同解讀紀錄一起保留→ -
 AI 生成的文章示意圖
先定義聯軸器兩側軸孔、軸連接方式與組裝限制,再請供應商提出可供審查的機軸聯軸器候選方案。
閱讀文章: 訂購機軸聯軸器前,先明列兩側介面→ -
 AI 生成的文章示意圖
按特性、行程測點、接近方向及配置核對軸結果涵蓋範圍,再判斷是否支持全行程聲明。
閱讀文章: 軸定位驗收:分清定位、重複性與失動證據→ -
 AI 生成的文章示意圖
授權拆分或替代前,應依已核准刀具組件及已接受的平衡文件,審閱因包裝而提出的變更。
閱讀文章: 包裝刀具組件時,維持已核准的配置→ -
 AI 生成的文章示意圖
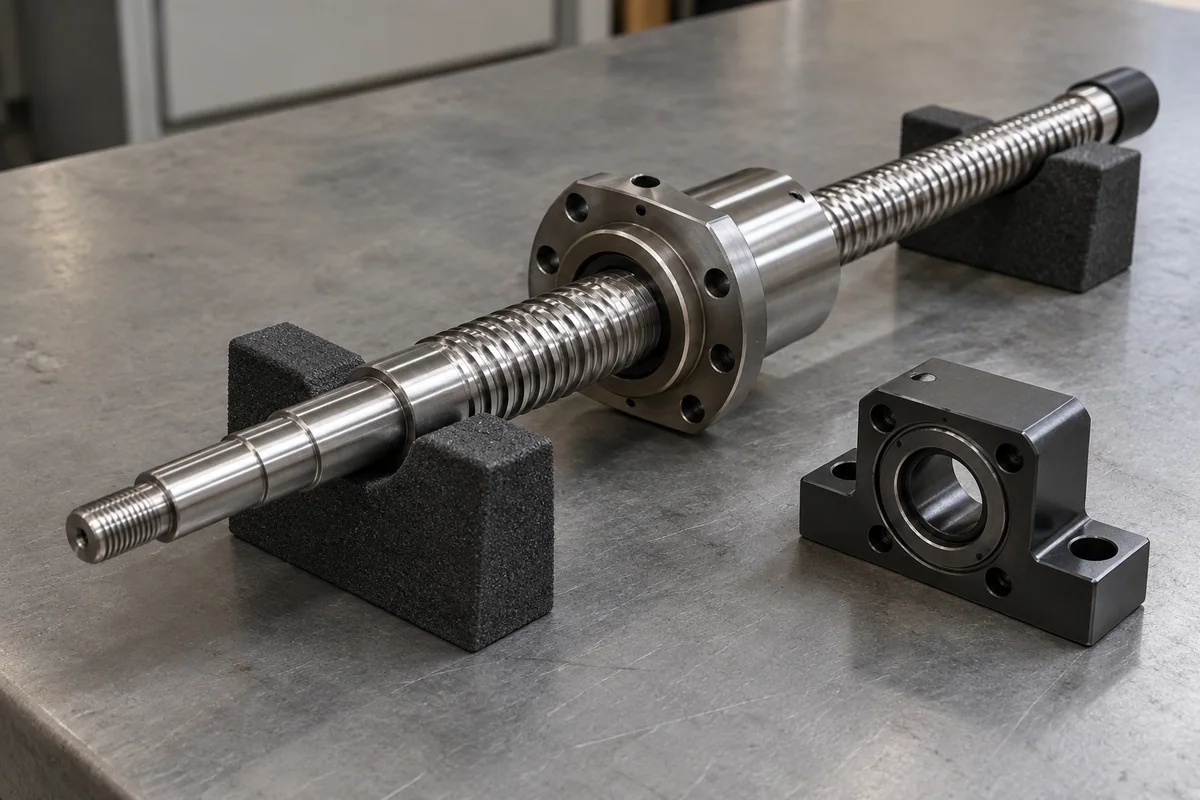
明列滾珠螺桿軸端、螺帽安裝與支撐介面,讓替換報價回應實際組件需求。
閱讀文章: 滾珠螺桿報價,也需要軸端與螺帽介面資料→ -
 AI 生成的文章示意圖
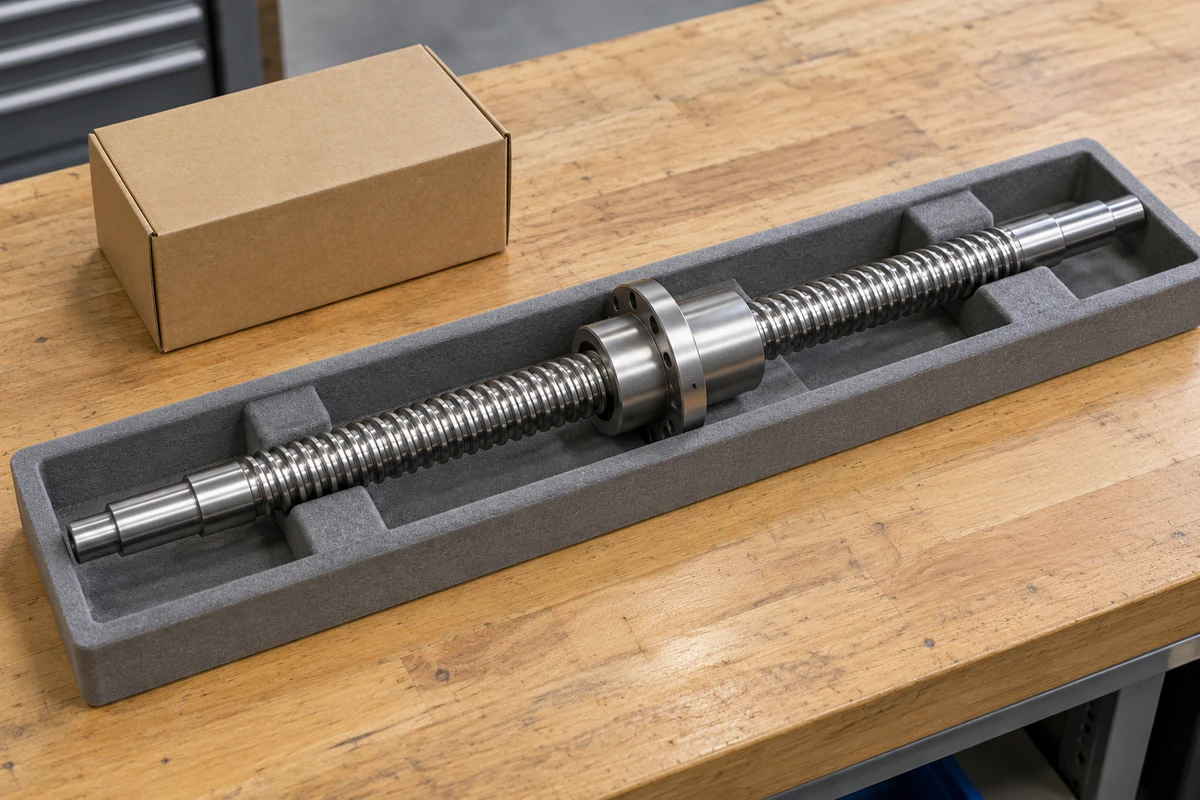
先確認滾珠螺桿系列的供貨規則,再比較單顆螺帽與完整套件,並以應用實際需要的單位計算備品。
閱讀文章: CNC 滾珠螺桿能只補訂螺帽嗎?先查供貨範圍→ -
 AI 生成的文章示意圖
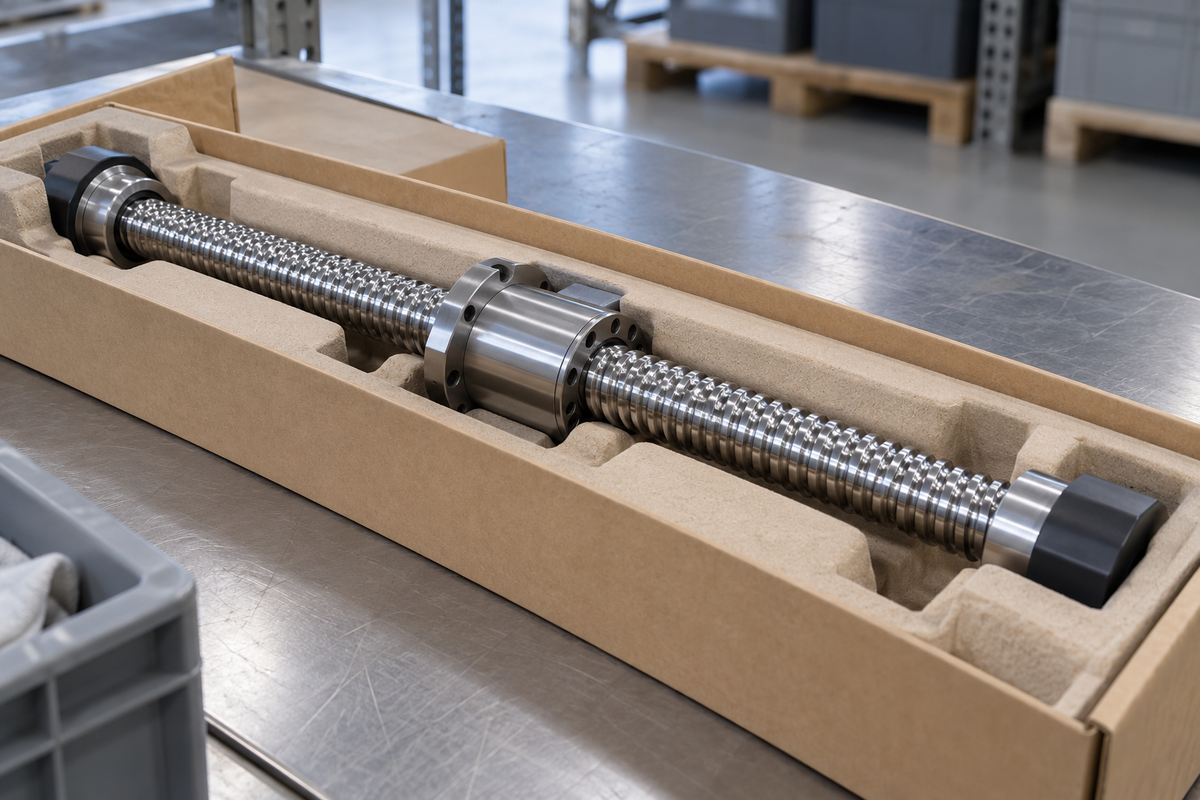
核准滾珠螺桿包裝變更前,釐清螺桿與螺帽的供貨狀態、任何運輸固定件的用途,以及負責的服務提供者。
閱讀文章: 滾珠螺桿包裝前,先議定運輸固定的範圍→ -
 AI 生成的文章示意圖
在核准拆分前,確認配套分發是否會打開軸承的保護包裝,並釐清拆分後剩餘庫存的狀態。
閱讀文章: CNC 備用軸承:先確認整批包裝的拆封界線→ -
 AI 生成的文章示意圖
沿用的重新張緊項目,可能描述另一種皮帶系列。應請提供者核對確切已安裝皮帶、設備指示與尚待完成的後續工作。
閱讀文章: 讓 CNC 皮帶後續作業紀錄對應實際供應系列→ -
 AI 生成的文章示意圖
釐清需歸還的運輸架模組、機器應用中留用的構件,以及本次報價適用的放行條件與商務條款。
閱讀文章: 釐清 CNC 電纜拖鏈運輸架哪些部分需要歸還→ -
 AI 生成的文章示意圖
Fusion 試算表匯出不包含刀具庫運算式。先確認約定交接需要參數關聯、靜態數值,還是兩者都要。
閱讀文章: 核對 Fusion 試算表刀具庫遺漏的參數關聯→ -
 AI 生成的文章示意圖
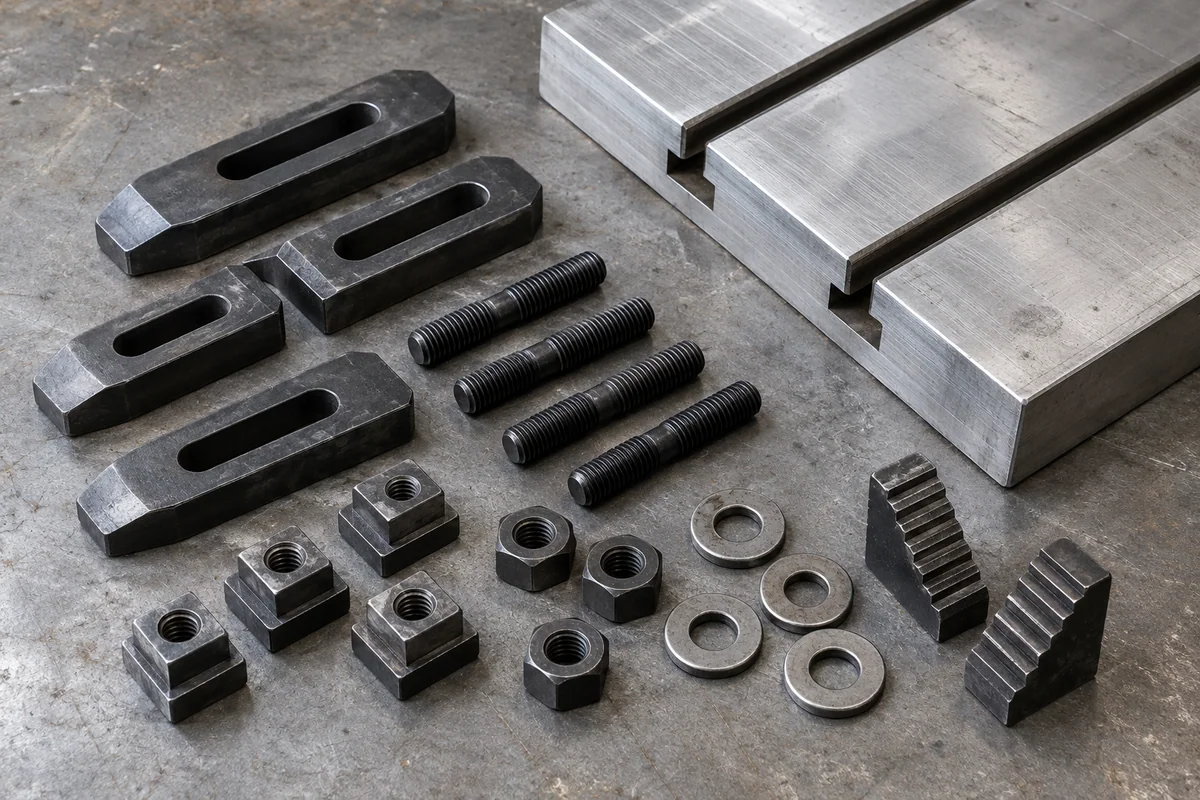
依工作台幾何、螺柱螺紋與零件識別資料比較夾持套件,而非依賴廣告件數。
閱讀文章: 依工作台與螺紋介面選購夾持套件→ -
 AI 生成的文章示意圖
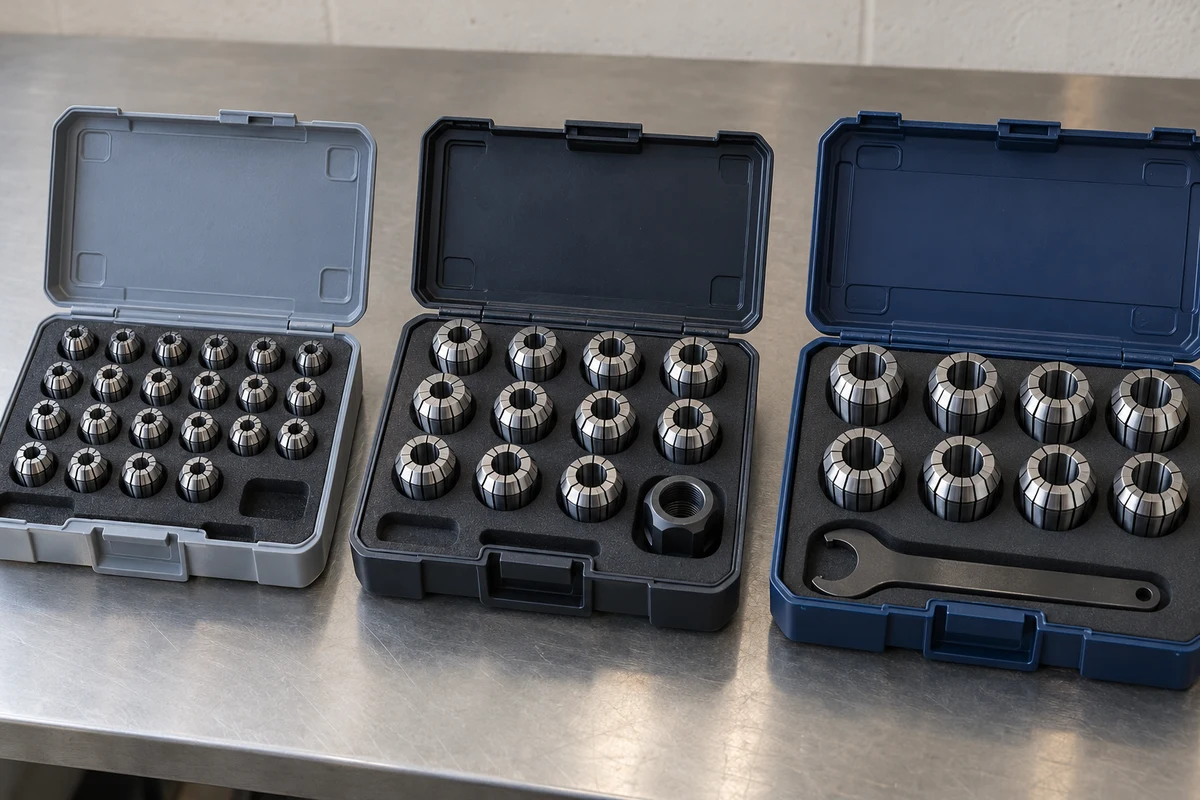
保留或替換合併出貨訂單中的筒夾收納盒時,讓 ER 系列、確切孔徑標示及配件位置保持清楚。
閱讀文章: 合併附盒套組時保留 ER 筒夾的收納分組→ -
 AI 生成的文章示意圖
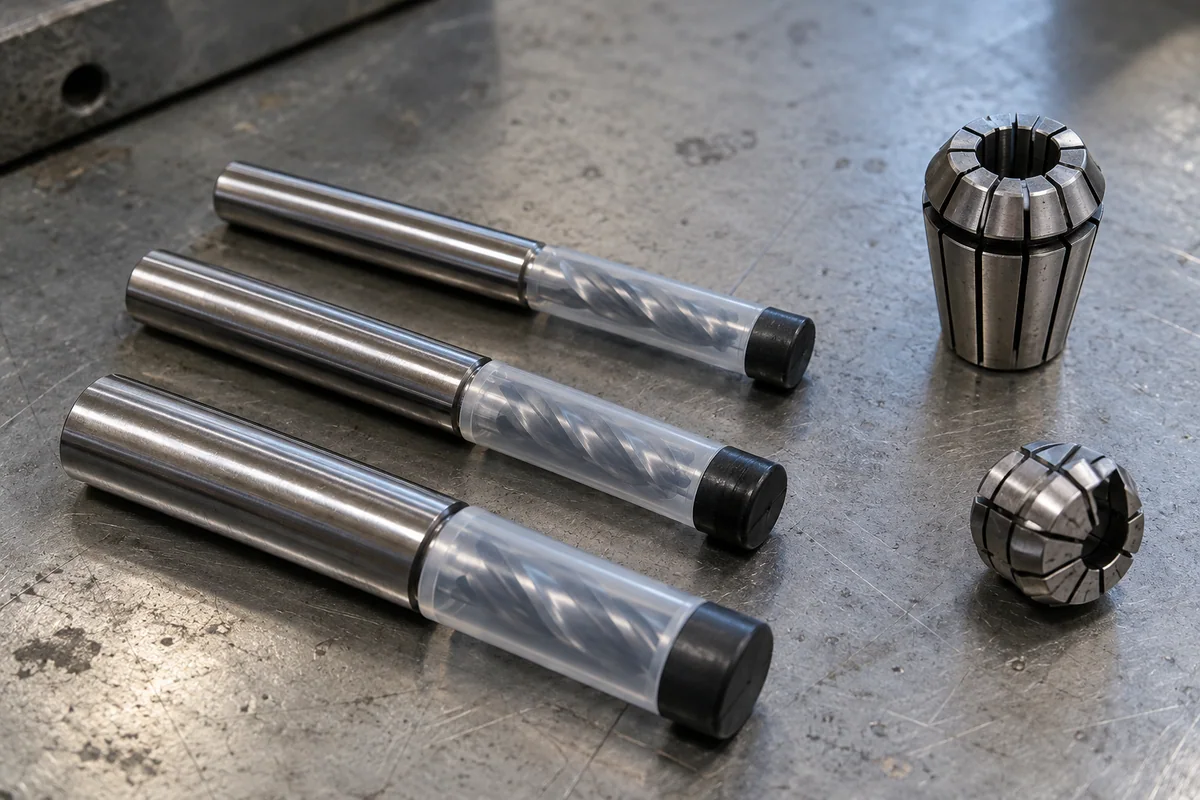
區分公制與英制刀具柄部,確認筒夾的確切夾持範圍,並在核准合併訂單前釐清刀具夾頭與螺帽。
閱讀文章: 明確標示刀具柄部尺寸與筒夾範圍,不將單位換算值四捨五入→ -
 AI 生成的文章示意圖
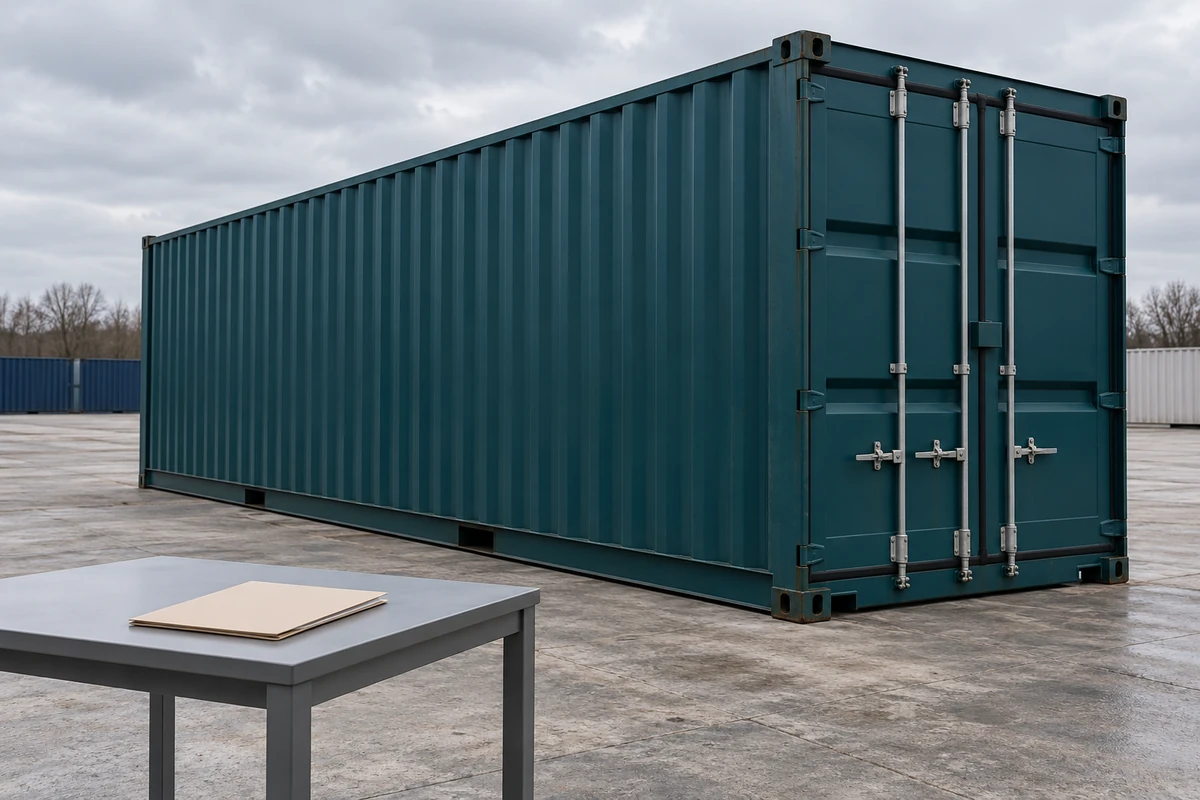
將機器卸貨完成與空櫃實際可歸還的情況分開記錄,並保留證據供特定貨件的費用審閱使用。
閱讀文章: 為 CNC 交付記錄空櫃歸還可用性→ -
 AI 生成的文章示意圖
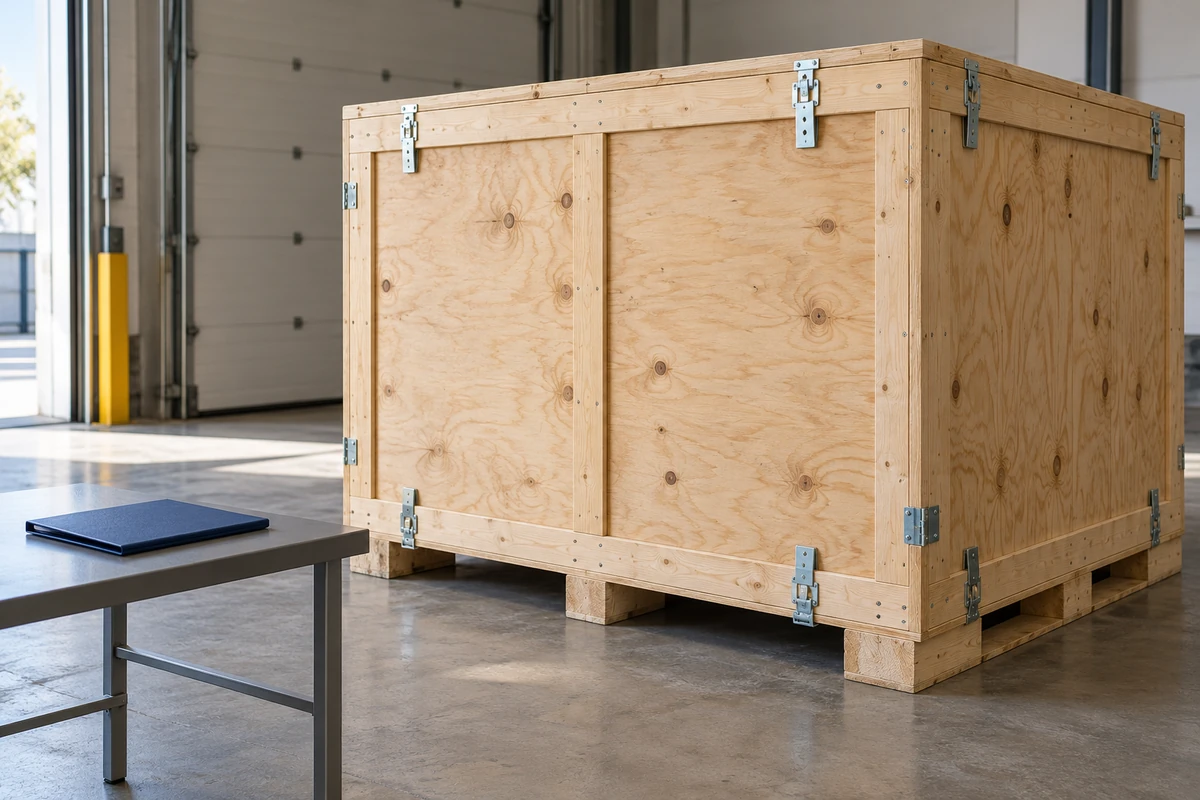
在依賴 CNC 木箱裝箱單支援訂艙前,先確認貨櫃層級 VGM 的負責方、申報及收件狀態。
閱讀文章: 將機器木箱重量與貨櫃 VGM 分開記錄→ -
 AI 生成的文章示意圖
界定控制器電子零組件在合併裝箱時,哪些包裝必須保持封閉,以及由誰授權任何拆封或替代防護配置。
閱讀文章: 界定 CNC 控制器套組的 ESD 保護包裝界線→ -
 AI 生成的文章示意圖
確認更換控制器或電腦是否改變授權對應的硬體,並在報價中明列使用權處理責任。
閱讀文章: 更換 CNC 控制器或電腦:先確認軟體授權綁定對象→ -
 AI 生成的文章示意圖
將有佐證的新舊刀具原廠包裝與議定的套件呈現方式比較,包括版本統一要求與各版本專屬的材料措辭。
閱讀文章: 判斷混用刀具原廠包裝版本是否符合訂單→ -
 AI 生成的文章示意圖
在將刀具全長當作可達性的證據之前,先確認實際切削部分、頸部尺寸及假設搭配的刀具夾頭。
閱讀文章: 分清刀具切削刃長、頸部伸達範圍與全長→ -
 AI 生成的文章示意圖
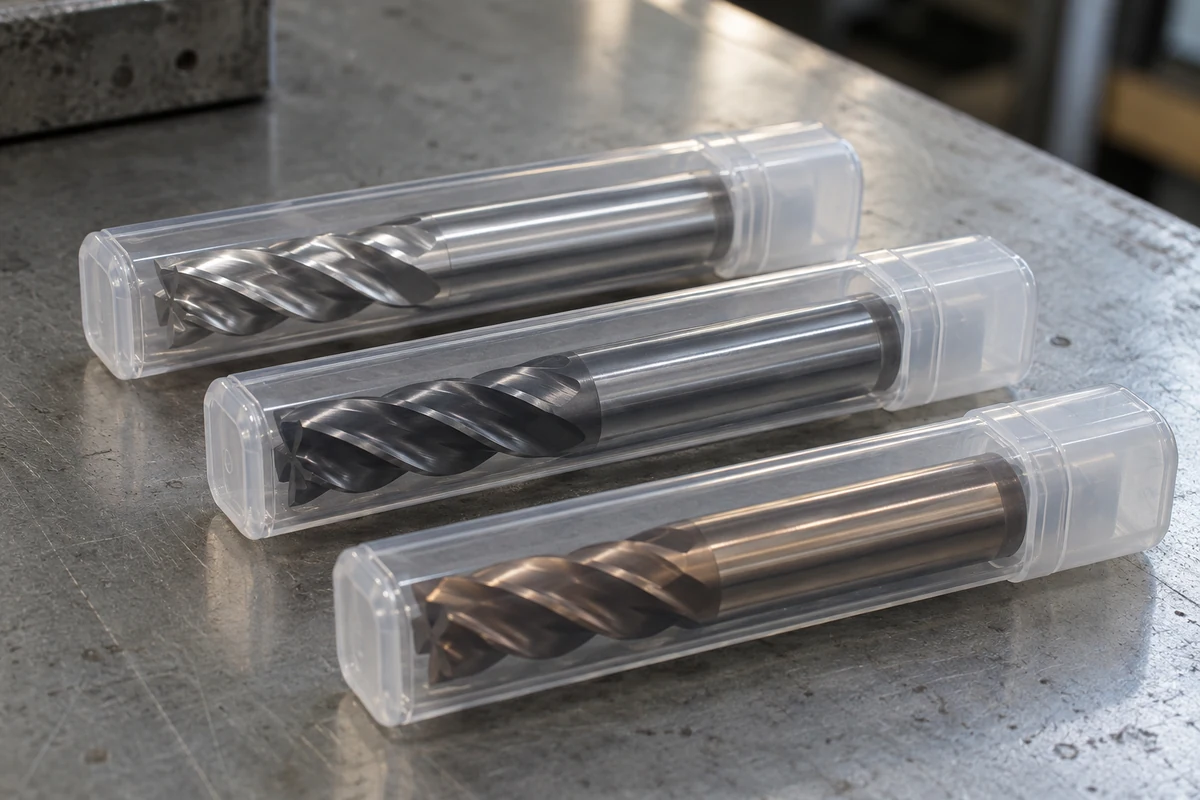
釐清交付刀具的製造商牌號、基材與塗層名稱,不以金色表面或籠統塗層標籤作為身分證明。
閱讀文章: 核實到貨刀具的牌號與塗層宣稱→ -
 AI 生成的文章示意圖
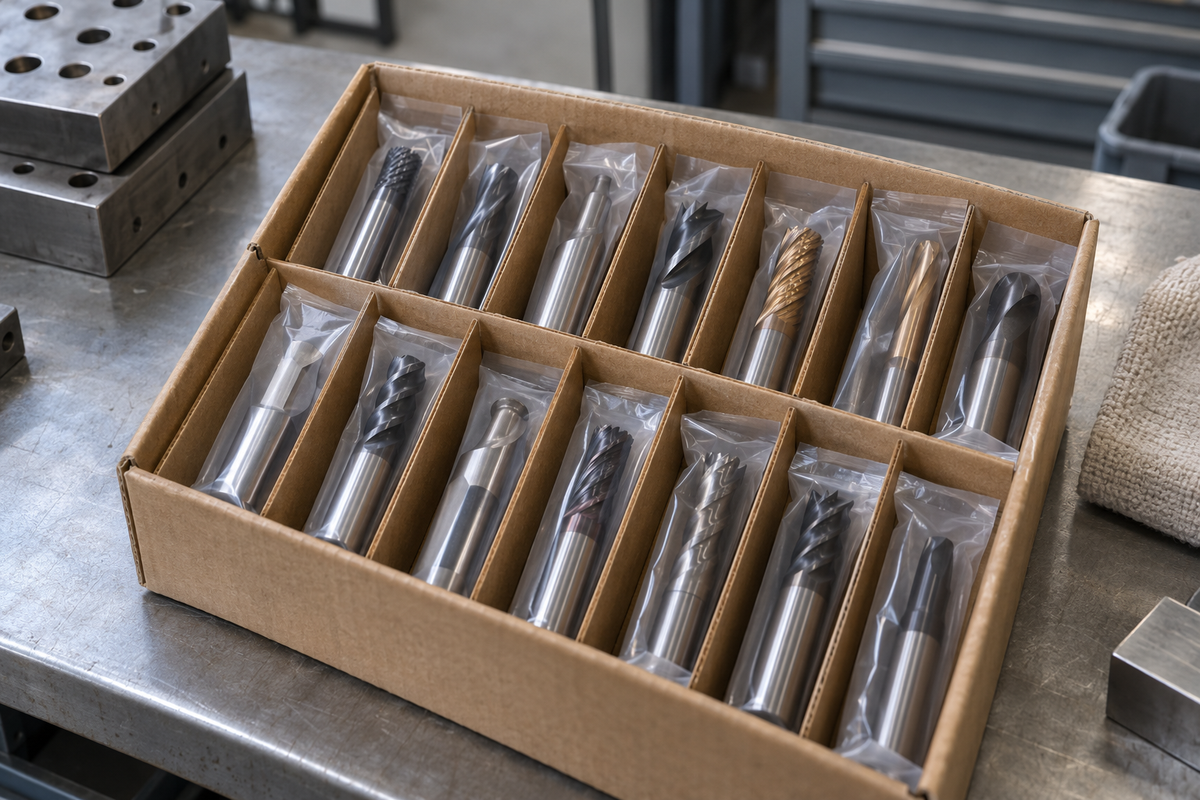
混合刀具套組裝箱時,保留已核准的個別防護,並維持每支 CNC 刀具與完整訂單代碼的對應。
閱讀文章: 保護刀具刃口,同時保留刀具身分識別→ -
 AI 生成的文章示意圖
將再修磨貨件視為經濟可行的替代庫存之前,先釐清區域收件、回程運費及無法承接刀具的條款。
閱讀文章: CNC 刀具再修磨運費:為可能無法承接的刀具編列預算→ -
 AI 生成的文章示意圖
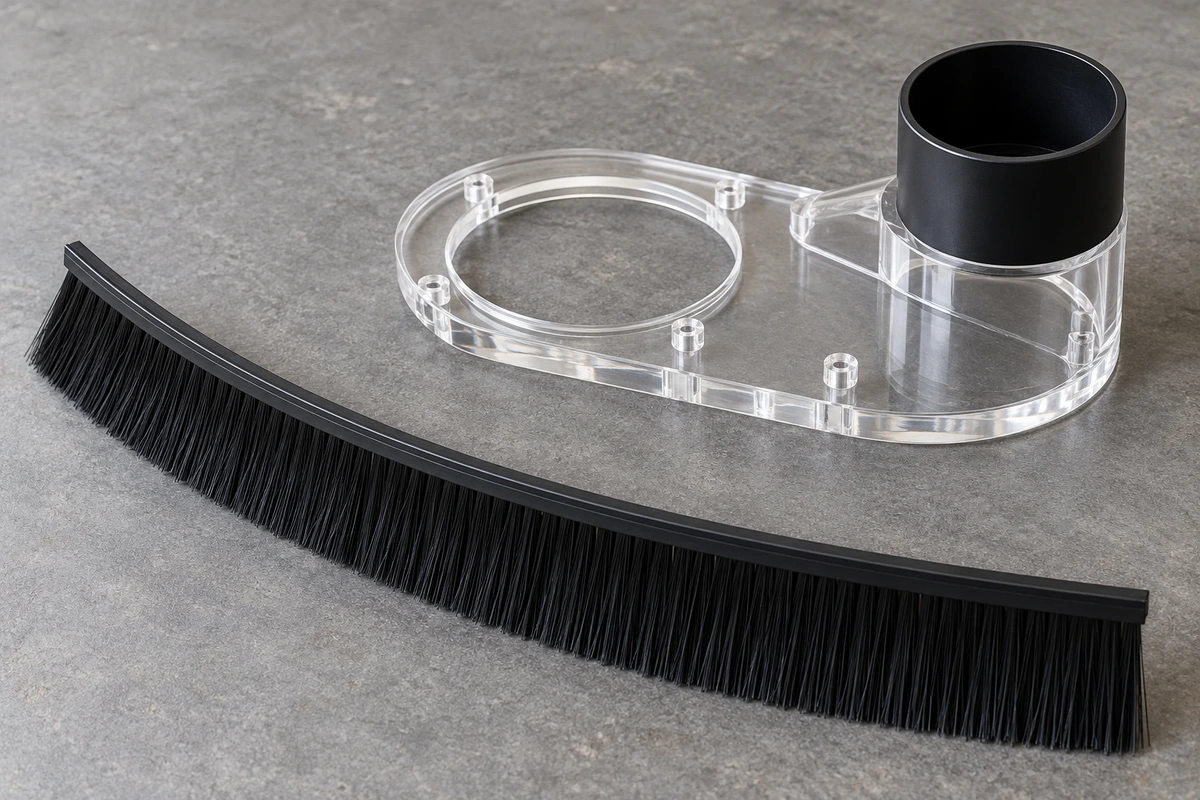
區分替換刷條長度、刷毛高度與保留的集塵罩零件,先釐清供應商尺寸標示,再比較方案。
閱讀文章: 購買集塵罩替換刷條,避免重買整個集塵罩→ -
 AI 生成的文章示意圖
核准外罩占地前,應依預定場地檢查門片運動、面板拆卸及製造商要求的維修進出空間。
閱讀文章: 核准外罩占地前,先明確規定進出空間→ -
 AI 生成的文章示意圖
依已安裝的集氣罩、管道、製程及結果審閱 CNC 抽氣系統交接紀錄,保留型錄額定資料與壓力讀數的條件。
閱讀文章: CNC 抽氣系統:審閱安裝後調試驗收紀錄→ -
 AI 生成的文章示意圖
備妥材料、製程、污染物及使用工況資訊,讓適任服務提供者定義 CNC 抽排方案及其限制。
閱讀文章: 要求抽排方案前,先描述材料與使用工況→ -
 AI 生成的文章示意圖
先套用具名可重複使用集塵袋的乾燥、非有害粉塵與細粉塵限制,再比較持續購袋與符合條件的重複使用方案。
閱讀文章: CNC 集塵袋:僅在明列限制內比較重複使用方案→ -
 AI 生成的文章示意圖
讓機器實際試用活動與銷售契約條件,對應到經審閱的海關程序,並分別決定退回與留用安排。
閱讀文章: 在大不列顛進行 CNC 驗收試用前,先界定進口目的→ -
 AI 生成的文章示意圖
將未開封潤滑脂與適用的交付日期及儲存紀錄連結,才考慮以現有庫存滿足之後的 CNC 耗材需求。
閱讀文章: 補訂 CNC 潤滑脂前,先確認現有庫存的可用期間→ -
 AI 生成的文章示意圖
把每項要求的保護功能連接至已安裝 CNC 配置及合資格評估結果,不以防護罩照片代替功能證據。
閱讀文章: CNC 防護驗收:分清外觀與功能證據→ -
 AI 生成的文章示意圖
依 THK 說明的端板供貨範圍,區分單一零件需求、組件評估、維修詢問,以及經審查的替換提案。
閱讀文章: 先確認損壞的滑軌端板是否可單獨訂購→ -
 AI 生成的文章示意圖
比較單獨刀片與整把銑平刀具報價前,先區分替換刀片、整刀所需刀片組數,以及保留的刀體。
閱讀文章: 補訂 CNC 銑平刀片,還是購買整把刀具?→ -
 AI 生成的文章示意圖
購買快換車床刀座組前,先檢查機台安裝介面、刀夾幾何及有文件佐證的刀具位置範圍。
閱讀文章: 購買整組前,先檢查刀座與刀夾高度→ -
 AI 生成的文章示意圖
完整的導軌與滑塊配套紀錄,仍可能缺少製造商的安裝基準配置。應保留基準角色、圖面視向及文件中的例外。
閱讀文章: 將已安裝線性導軌的基準對照圖納入 CNC 交接→ -
 AI 生成的文章示意圖
先確認實際導向系列與互換規則,再選擇單獨更換滑塊,或採購有文件佐證的導軌與滑塊組件。
閱讀文章: 決定只報滑塊,還是報配對導軌組→ -
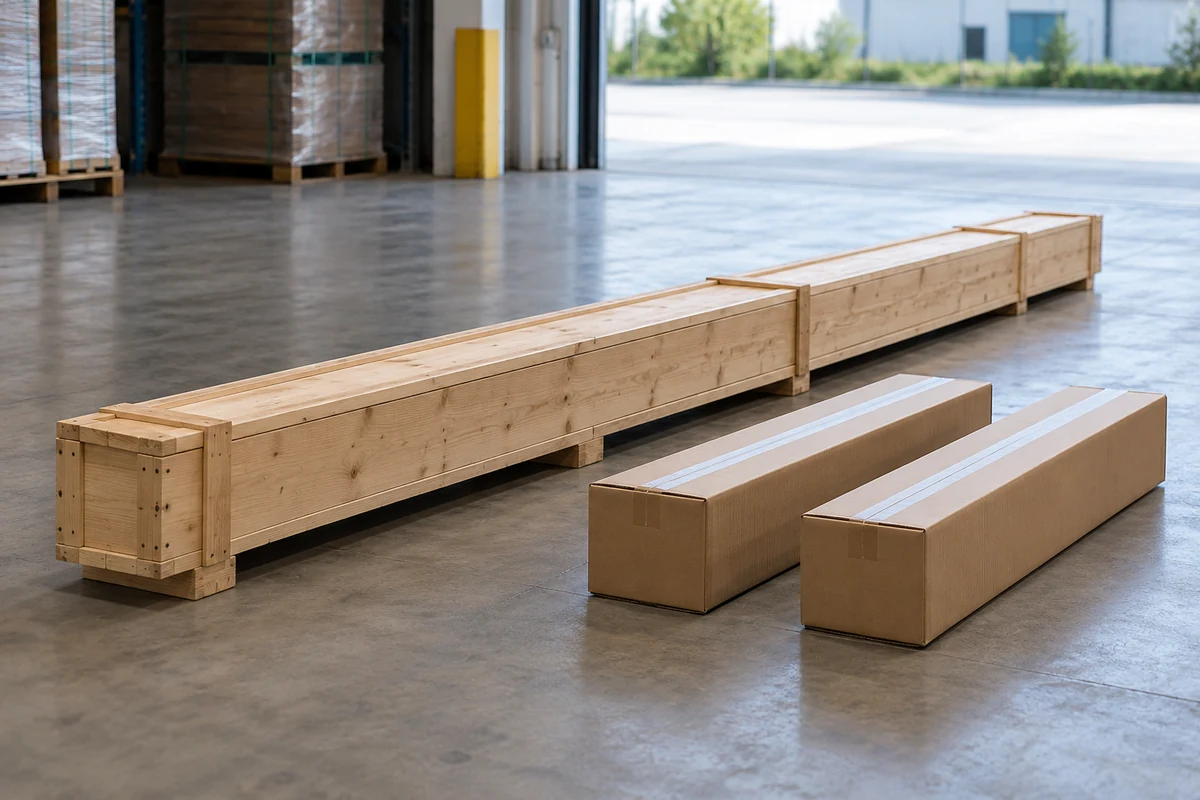 AI 生成的文章示意圖
只有在完整供貨內容及技術審閱都清楚後,才比較已核准的一體式滑軌與製造商定義的接續式替代方案。
閱讀文章: 長型 CNC 線性滑軌:比較運費前,不要假定可以切段→ -
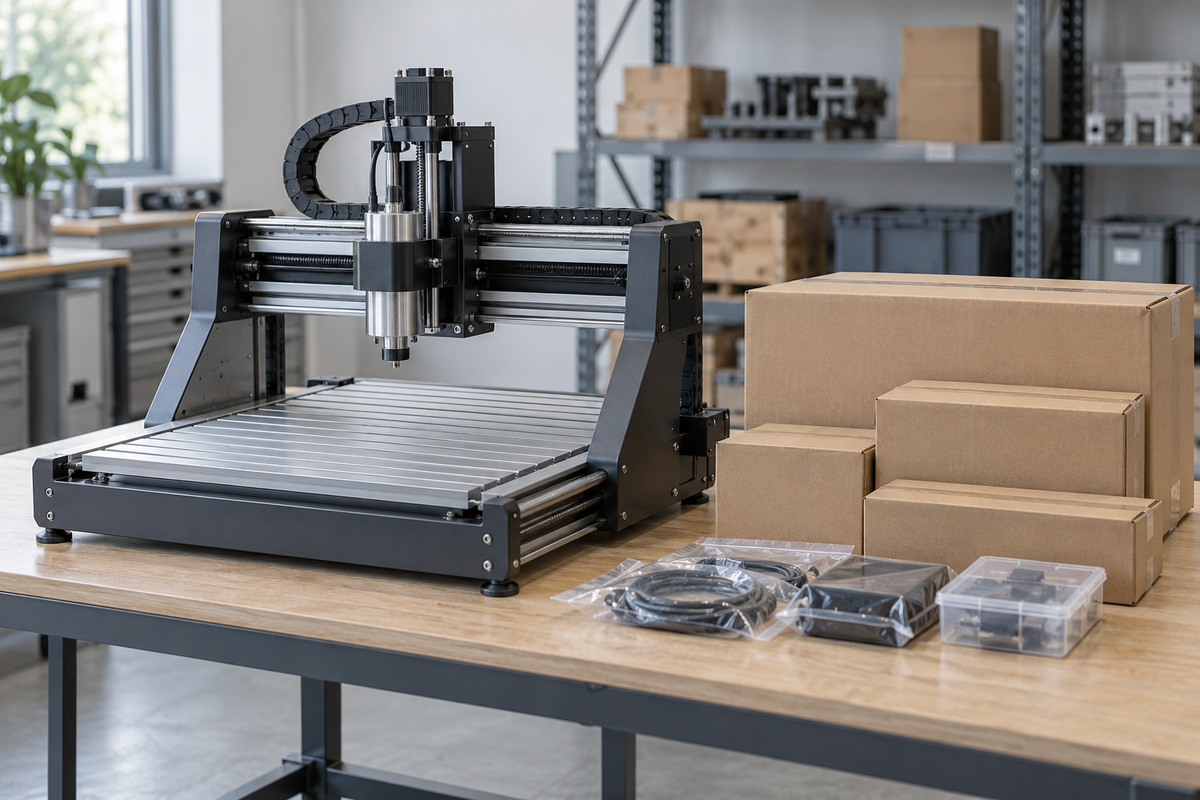 AI 生成的文章示意圖
在 CNC 包裝方案改變組裝範圍前,先議定哪些部件維持安裝、哪些另行交付,以及因此產生的目的地作業由誰負責。
閱讀文章: CNC 機台包裝:先確定出貨時的組裝狀態→ -
 AI 生成的文章示意圖
核准受影響的 CNC 包裝方案前,應以範圍明確的服務提供者紀錄及製造商指示,取代未加說明的機台「乾燥」主張。
閱讀文章: CNC 裝箱:釐清機台文件記錄的液體狀態→ -
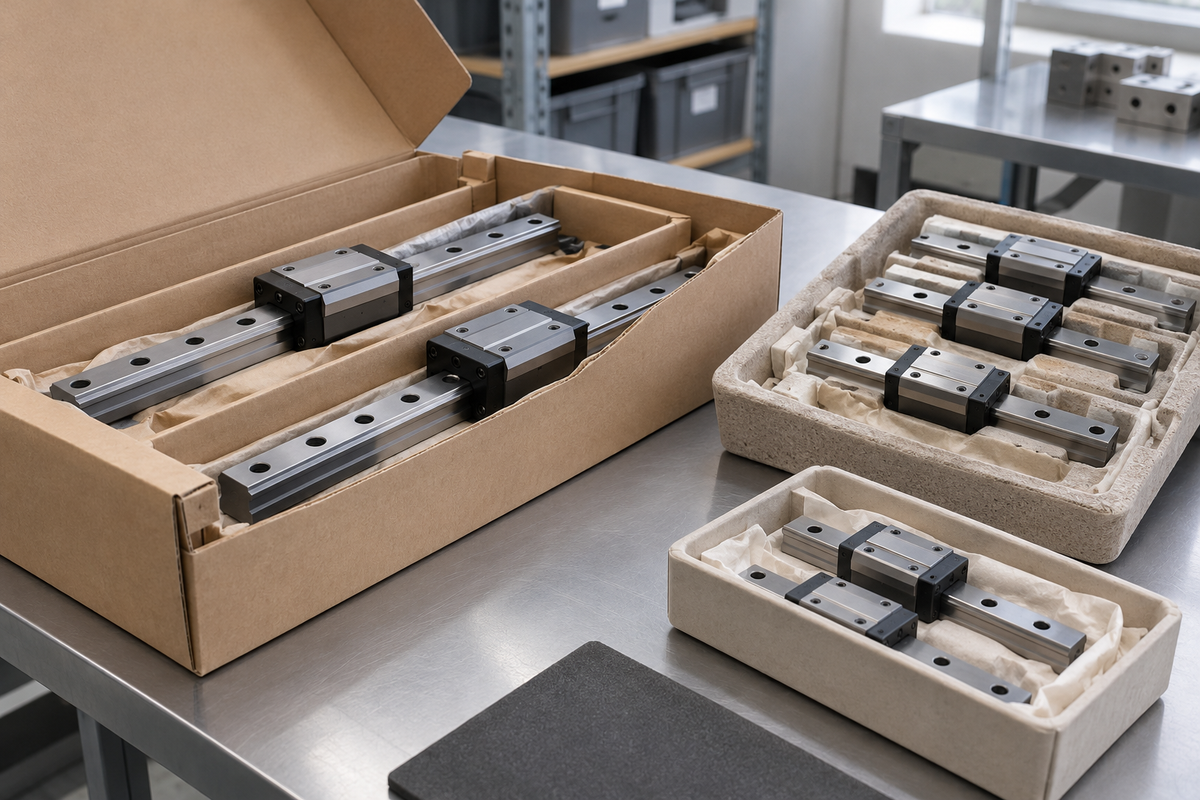 AI 生成的文章示意圖
審閱合併裝箱的 CNC 貨件時,保留製造商界定的導軌與滑塊關聯,並為每一組已核准配套保留清楚紀錄。
閱讀文章: CNC 配對精密零組件裝箱時,維持原有配套關係→ -
 AI 生成的文章示意圖
比較用於貫通棒料加工的迷你車床報價前,先取得主軸、夾頭、筒夾及襯套通道的文件。
閱讀文章: 詢問完整棒料通道,不只看主軸孔徑→ -
 AI 生成的文章示意圖
依賴 CNC 噪音報告的驗收結論之前,先核對聲學物理量、運轉狀態及輔助設備範圍是否與議定要求一致。
閱讀文章: CNC 噪音驗收報告:核對量測指標與條件→ -
 AI 生成的文章示意圖
承諾提貨及 CNC 工場交付安排前,先確認運輸單據、獲授權收貨人與承運人放貨狀態。
閱讀文章: 預約 CNC 交付前,先確認海運單據放貨途徑→ -
 AI 生成的文章示意圖
將力矩馬達或獨立零件,與支持其空運報價的包裝證據及承運人答覆保持連結。
閱讀文章: 空運 CNC 力矩馬達:核對實際包裝配置→ -
 AI 生成的文章示意圖
針對已識別的 THK LM Guide QZ 潤滑器,先釐清替換品項、報價包含內容及服務範圍,再考慮將潤滑油視為補充庫存。
閱讀文章: 為 QZ 潤滑器購買潤滑油前,先釐清要更換的品項→ -
 AI 生成的文章示意圖
依確切皮帶製造商允許的形態與預定儲存狀態,審閱備件合箱方案,再決定是否核准較小的箱子。
閱讀文章: CNC 備用皮帶:先審閱包裝形態再合箱→ -
 AI 生成的文章示意圖
依照採購約定的位置、接近方向與治具條件,檢視旋轉軸驗收證據,再決定是否接受分度要求的驗收結果。
閱讀文章: 旋轉軸驗收報告:核對角度位置與檢查範圍→ -
 AI 生成的文章示意圖
區分分度定位與旋轉軸聯動,再確認由誰驗證旋轉軸、控制系統及軟體組合能否滿足作業需求。
閱讀文章: 明確區分分度面加工與旋轉軸聯動需求→ -
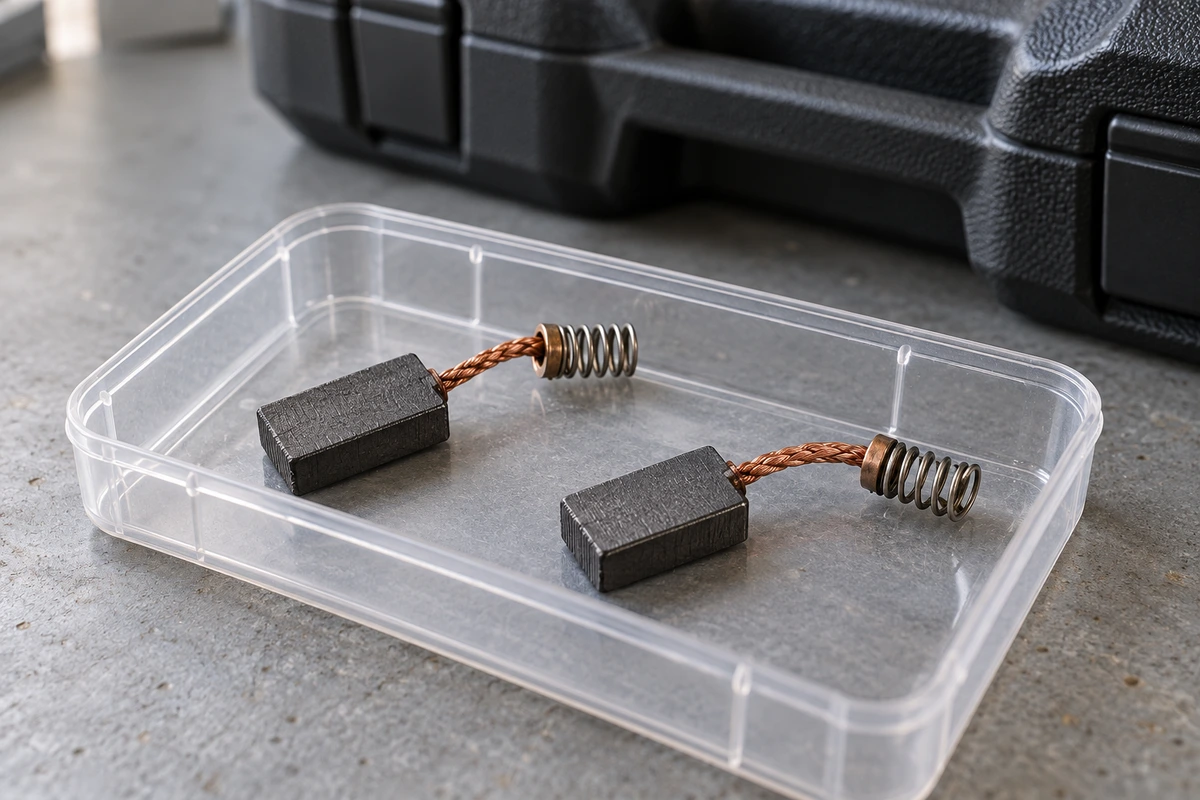 AI 生成的文章示意圖
依已確認的服務需求,比較機型專用兩件裝碳刷、合資格服務,以及完整修邊機替代方案。
閱讀文章: 補訂雕刻機馬達碳刷,不必直接買整台修邊機→ -
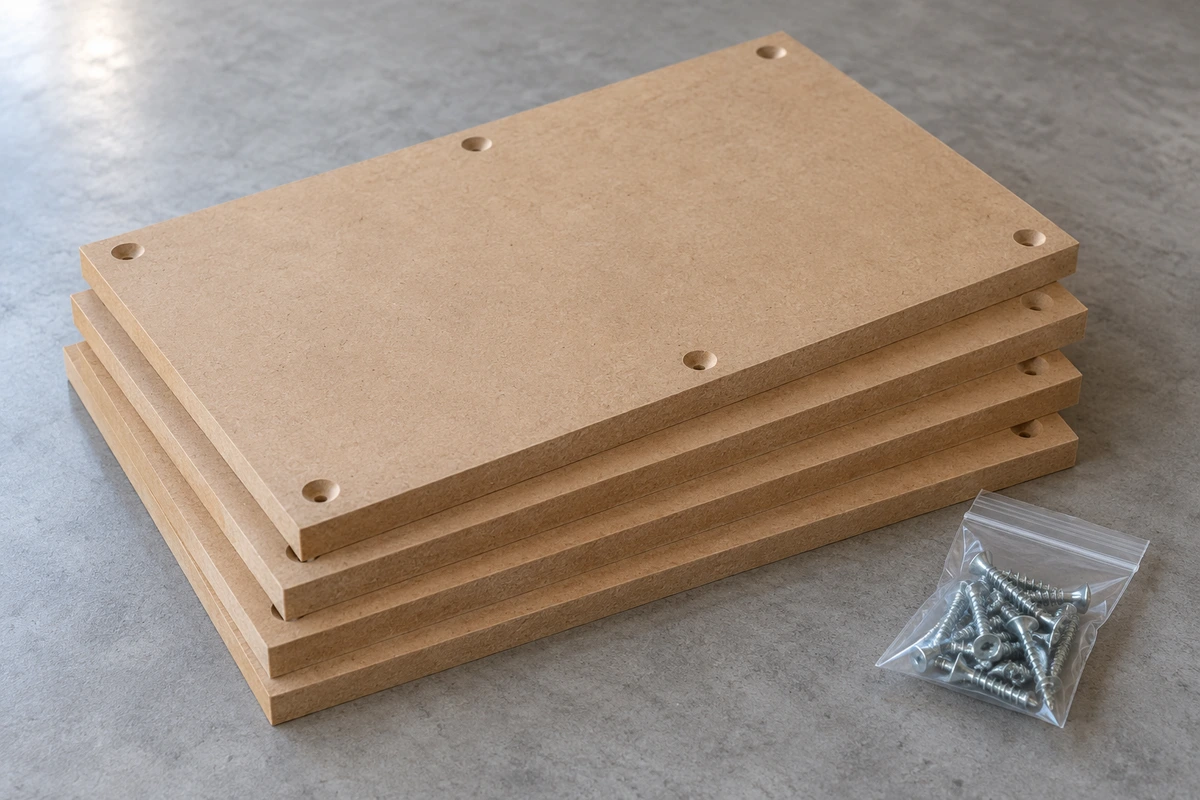 AI 生成的文章示意圖
比較可替換犧牲層與已加工板材方案,並計入實際包裝內容、五金及多餘板材。
閱讀文章: CNC 犧牲板補訂:比較已加工板材與包裝供應→ -
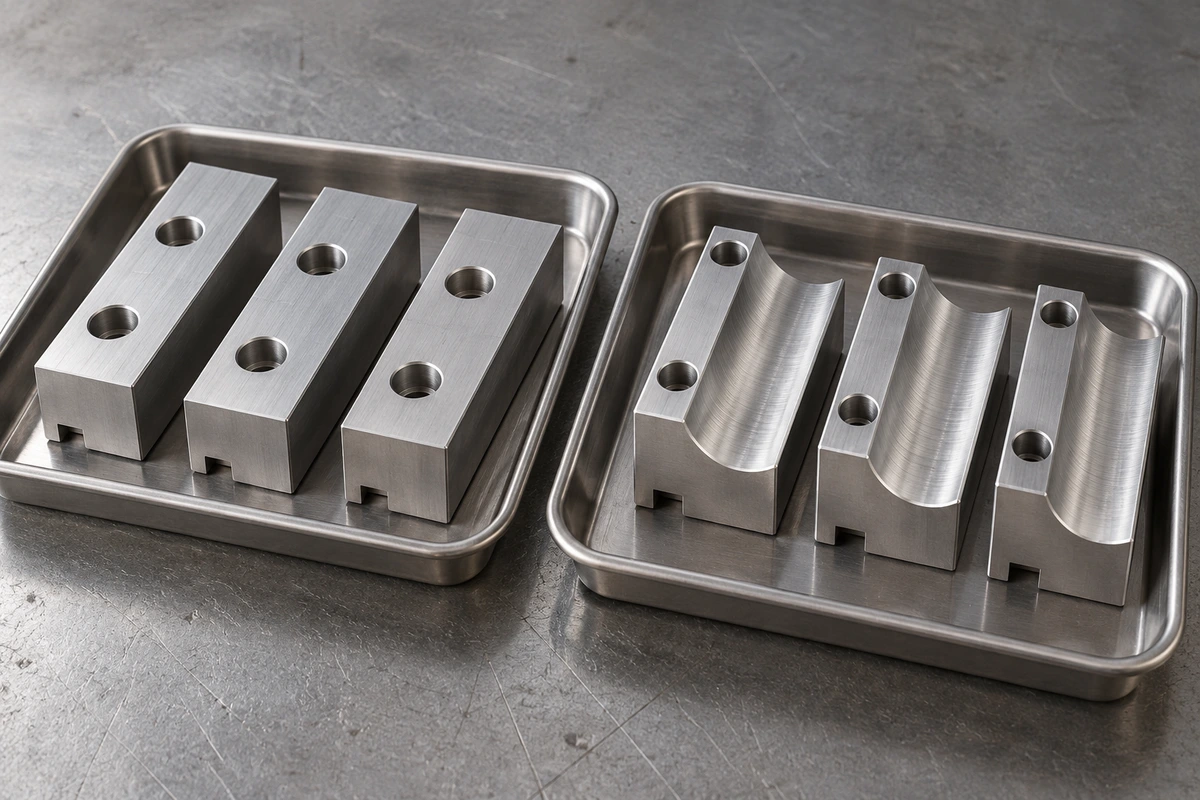 AI 生成的文章示意圖
區分軟爪毛坯套組與已依工件加工的軟爪,再比較可用完整套組及另行報價的準備加工。
閱讀文章: 依完整套數與工作需求補訂軟爪毛坯→ -
 AI 生成的文章示意圖
將 LinuxCNC 軟體步進延遲報告,對應至實際交付的電腦、軟體環境及報告條件,再交由合格人員審查。
閱讀文章: 核對軟體步進 CNC 所附電腦的延遲證據→ -
 AI 生成的文章示意圖
核准發貨前,先核對最終包裝 CNC 外廓及已申報的特殊運輸設備配置,是否與承運人的接受確認一致。
閱讀文章: 為 CNC 最終出貨外廓取得特殊貨物接受確認→ -
 AI 生成的文章示意圖
在換標決策中清楚保留所需個別軸承紀錄的存取條件;以報告替代須以確實可提供及買方接受為前提。
閱讀文章: 主軸備品組套時保留軸承包裝資料碼的存取途徑→ -
 AI 生成的文章示意圖
暖機資源不會自動成為替換主軸的完成紀錄。應確認特定事件適用的義務,以及逐項回應義務的證據。
閱讀文章: CNC 主軸 run-in 交接:區分安裝完成證據與暖機指引→ -
 AI 生成的文章示意圖
比較交換主軸與直接購買時,應納入兩段運輸、確切舊總成返還義務,以及附條件的抵款條款。
閱讀文章: CNC 主軸交換成本:納入舊總成的回程運輸→ -
 AI 生成的文章示意圖
比較主軸瓦數前,先索取適用曲線、轉速與工作制條件,並將應用核准與文件完整度分開判斷。
閱讀文章: 比較瓦數前,先問清楚主軸額定值涵蓋什麼→ -
 AI 生成的文章示意圖
在把公稱夾持直徑相符視為核准之前,先定義擬替換主軸的機械、電氣與冷卻介面。
閱讀文章: 替換主軸詢價,不能只比較夾持直徑→ -
 AI 生成的文章示意圖
在接受變更後的內襯、紙箱或配件配置前,應分別審閱主軸封閉件與包裝接觸部位。
閱讀文章: 主軸包裝:分開確認開口保護與支撐→ -
 AI 生成的文章示意圖
合箱前先識別主軸供應盒與獨立配件盒,避免移除日後儲存或服務可能需要保留的包裝。
閱讀文章: 將主軸原裝盒納入交付範圍→ -
 AI 生成的文章示意圖
核對主軸、工作制、冷卻配置、溫度通道及時間紀錄,再判斷熱測試報告能否支持驗收。
閱讀文章: 主軸溫度測試:連同條件審閱驗收證據→ -
 AI 生成的文章示意圖
把加工試件的紋理結果,對應至要求的參數、輪廓或區域評估基礎及量測條件,再作驗收。
閱讀文章: CNC 試件表面紋理報告:先確認比較基礎→ -
 AI 生成的文章示意圖
把加工試件的各項要求對應至試件、圖面版次、基準及量測結果,再決定報告能否支持驗收。
閱讀文章: CNC 試件報告:逐項核對基準與特徵→ -
 AI 生成的文章示意圖
將所供應的刀具資料對應到各個實體組件,同時保留控制器識別碼、位置含義、擷取狀態與量測來源。
閱讀文章: 交接時對齊刀具身分、刀位與偏置資料→ -
 AI 生成的文章示意圖
先核對組件範圍、平衡依據及殘餘不平衡量結果,再決定刀把證明是否足以驗收交付的刀具系統。
閱讀文章: CNC 刀把平衡報告:確認涵蓋的組件與依據→ -
 AI 生成的文章示意圖
核對免費附送的補漆品與 CNC 備品運費報價採用的內容清單,再確認納入或實際不隨貨供應。
閱讀文章: CNC 備品運輸:接受報價前先告知補漆品內容→ -
 AI 生成的文章示意圖
比較教學設備報價前,先將每項 CNC 學習成果對應至模擬、控制面板練習或實體機台活動。
閱讀文章: 將 CNC 教學大綱轉為機台採購需求書→ -
 AI 生成的文章示意圖
安排取件送往海外前,釐清原主軸維修或交換替代兩種路徑、保留主軸識別資料,並取得針對特定程序的建議。
閱讀文章: 出口前確保英國主軸送修退回可追溯→ -
 AI 生成的文章示意圖
把二手車床有日期的披露資料與到貨證據比較,分開處理外觀接受、原因不明的床身附近痕跡及維修歷史。
閱讀文章: 二手車床到貨:核對披露狀態與實際證據→ -
 AI 生成的文章示意圖
編列貨物保險預算前,依擬議保單及經紀人答覆,確認隱藏故障、中古零件及配套組件的風險。
閱讀文章: 中古 CNC 運輸保險:詢問隱藏故障與替換限制→ -
 AI 生成的文章示意圖
先查核賣方、隨機套裝與升級歷史,再評估二手雕刻機所附 VCarve 或 Aspire 的價值,並取得發行商對本次交易的答覆。
閱讀文章: 購買附 VCarve 或 Aspire 的二手 CNC 雕刻機:確認授權移轉→ -
 AI 生成的文章示意圖
先將已核准密封條需求與可用段長、實際銷售條件比較,再決定添購材料或完整治具。
閱讀文章: 依所需連續長度補訂真空夾持密封條→ -
 AI 生成的文章示意圖
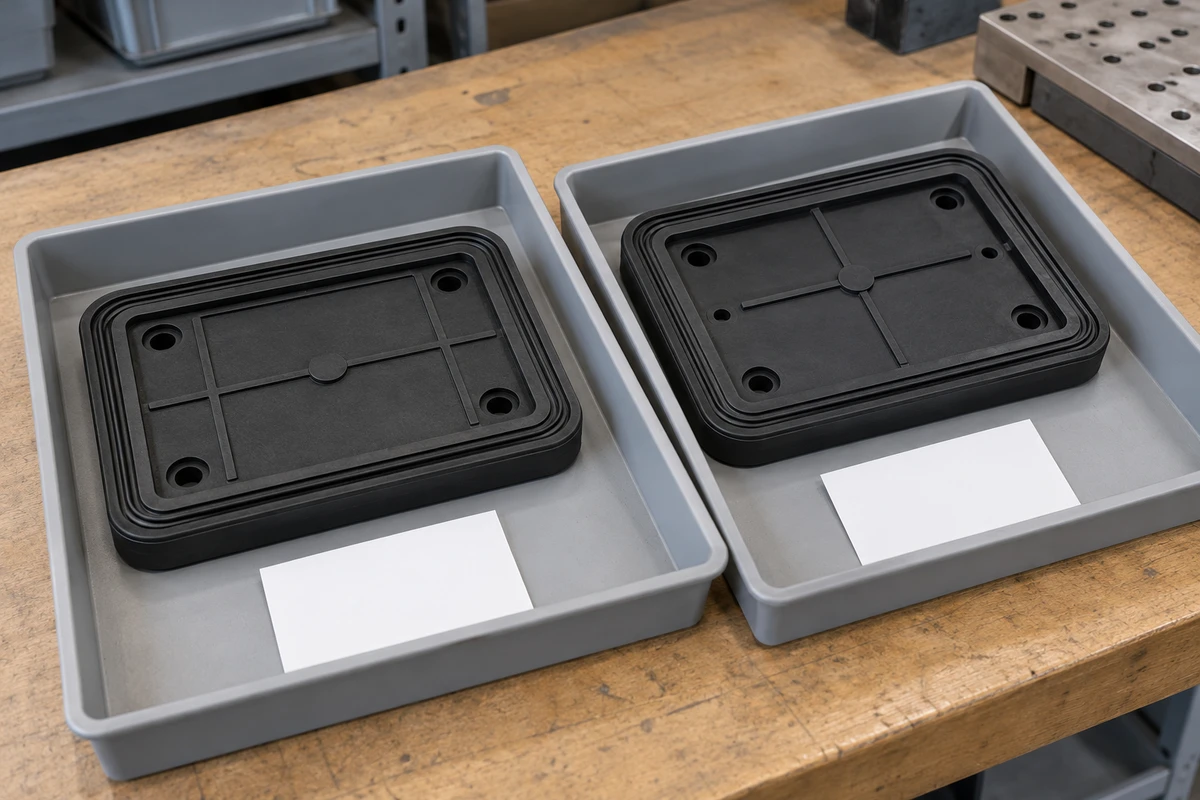
先區分真空吸盤座系列、板件位置與料號,再判定各裝置的需求能由哪些備用底板滿足。
閱讀文章: 補訂 CNC 真空吸盤板:確認系統,別只看尺寸→ -
 AI 生成的文章示意圖
顯示時數偏低,不能釐清二手夾持幫浦的保養歷程。移交時應分開保留每項義務的實際範圍與基準。
閱讀文章: CNC 真空幫浦交接:保留時數與日曆時間依據→ -
 AI 生成的文章示意圖
承諾提貨費用前,將中古泵的實際製程歷史、合格人員聲明與收件據點答覆連結起來。
閱讀文章: CNC 真空泵送修:承擔運費前先確認服務據點接受收件→ -
 AI 生成的文章示意圖
將設定中的引用追溯至交付檔案,辨識缺少的共用檔案,並將依賴項目完整性與機器是否可投入使用分開判斷。
閱讀文章: 核對 CNC 控制器交接中的外部檔案依賴→ -
 AI 生成的文章示意圖
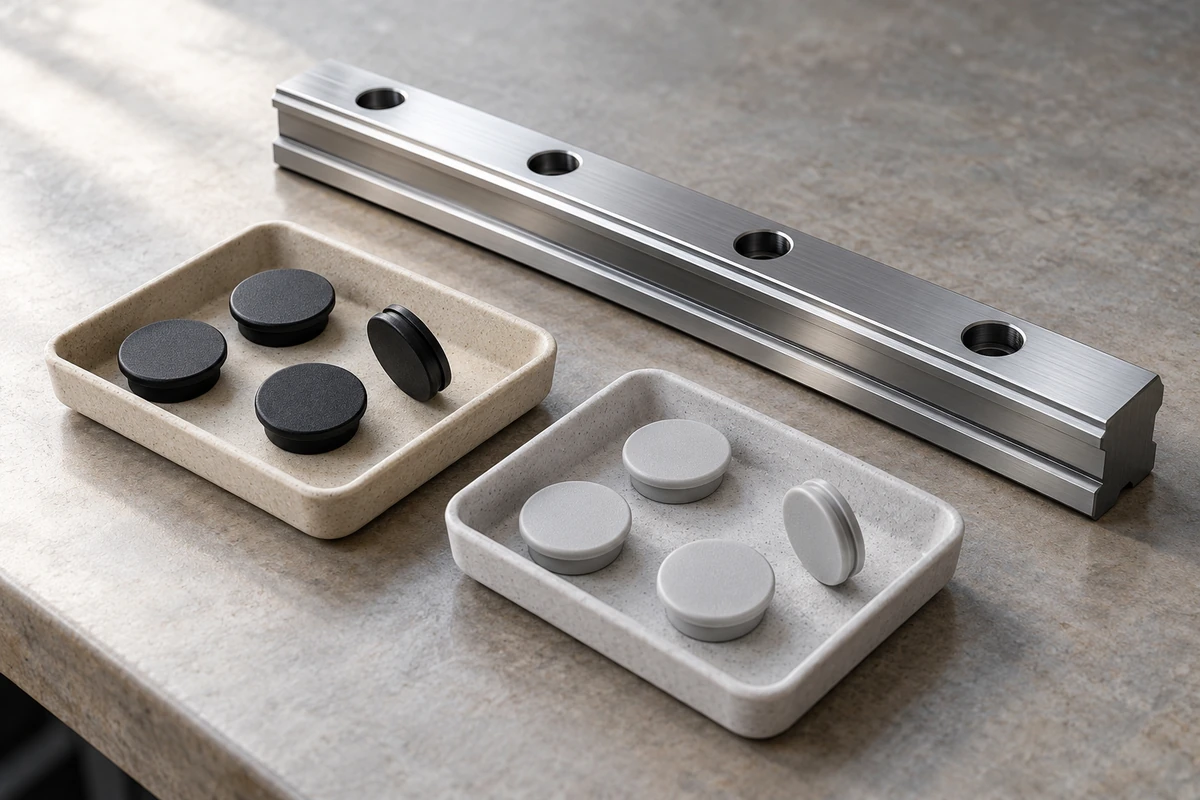
合併替換數量或接受 C 改為 CV 的提案前,應保留既有 THK 滑軌孔蓋系列與確切滑軌識別資料。
閱讀文章: 重複訂購滑軌孔蓋時,保留各系列的區別→ -
 AI 生成的文章示意圖
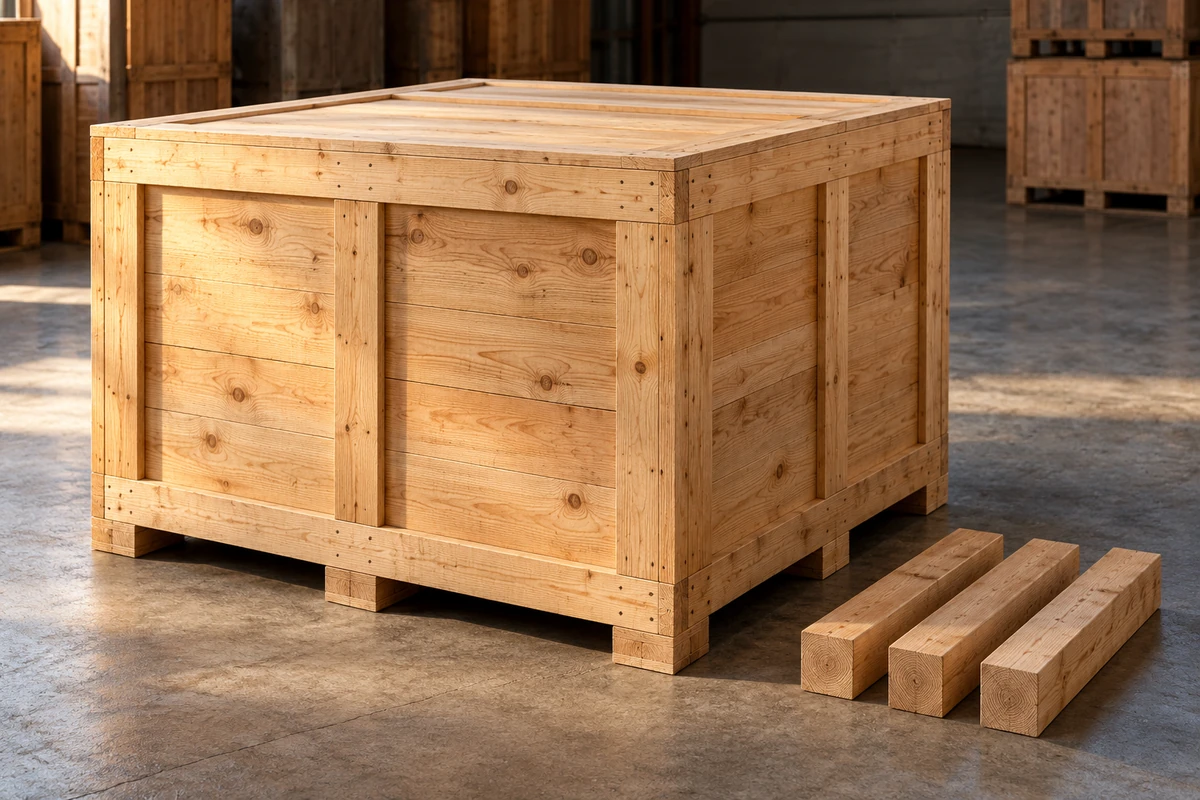
核准運往美國的 CNC 貨物出貨前,將實際木箱、底座與新增墊木對應至可歸屬來源的供應商證據。
閱讀文章: 核對最終 CNC 木箱的美國木質包裝證據→ -
 AI 生成的文章示意圖
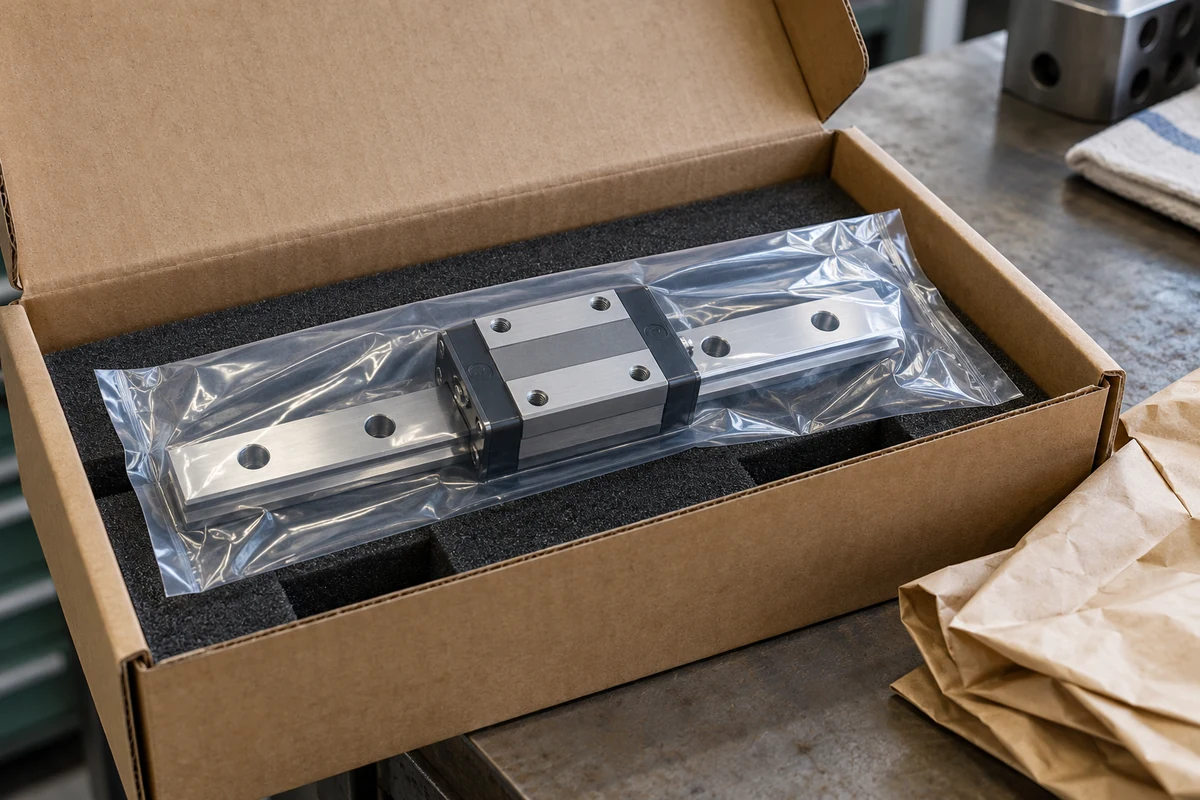
保留交付滑軌的觀察狀態;包裝、污染或表面痕跡引起疑慮時,取得適用於確切產品的原廠意見。
閱讀文章: 線性滑軌收貨:處理保存狀態疑慮→ -
 AI 生成的文章示意圖
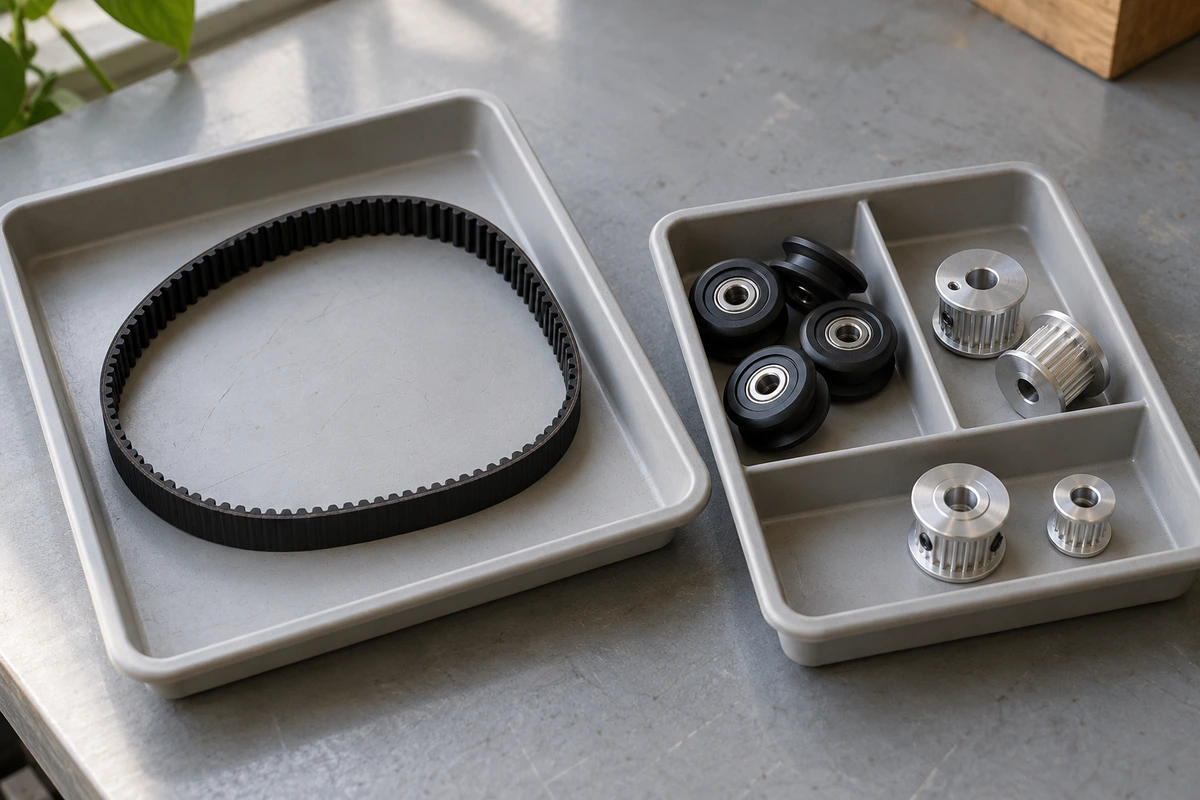
比較所需皮帶與確切機型套組的內容,釐清 Z 軸皮帶商品說明的矛盾,避免把多餘零件算成已實現的節省。
閱讀文章: CNC 雕刻機皮帶:單獨補訂,還是購買保養套組?→ -
 AI 生成的文章示意圖
保留新刀具受保護的到貨狀態,區分設計上的刃口特徵與疑似損傷,並取得可追溯的技術處置結論。
閱讀文章: 新刀具使用前,先記錄刃口到貨狀態→ -
 AI 生成的文章示意圖
在以待翻修刀具替代新刀具採購需求前,先確認所提幾何形狀、塗層,以及已獲接受的返還刀具識別資料。
閱讀文章: 翻修刀具能補回原規格的刀具庫存嗎?→ -
 AI 生成的文章示意圖
空刀庫位置可能是刻意預留。判定短缺前,應核對核准刀具計畫、已訂組件,以及提供者聲明的刀位狀態。
閱讀文章: 在 CNC 刀具交接中說明 ATC 刻意預留的空刀位→ -
 AI 生成的文章示意圖
把交付的螺柱與螺帽對應至指定螺紋、檢查方法、量規紀錄及實際涵蓋範圍,再判斷能否接受整套合格的結論。
閱讀文章: 夾具套裝到貨:審閱螺紋檢查證據→ -
 AI 生成的文章示意圖
先辨識跳動結果背後的主軸、刀柄、筒夾、測試件及量測位置,再與已議定要求比較。
閱讀文章: CNC 跳動報告:先確認量的是哪一段組合→ -
 AI 生成的文章示意圖
已儲存設定不一定保留比較證據。請取得可追溯來源的 SoMove 輸出、比較專案組合及合格人員的處理結論。
閱讀文章: SoMove 交接須保留獨立的驅動器比較報告→ -
 AI 生成的文章示意圖
訂購前索取已測試的後處理器、軟體版本、控制器設定與買方持有的 NC 證據。
閱讀文章: 從中國採購 CNC:如何驗證控制器與 CAM 交接→ -
 AI 生成的文章示意圖
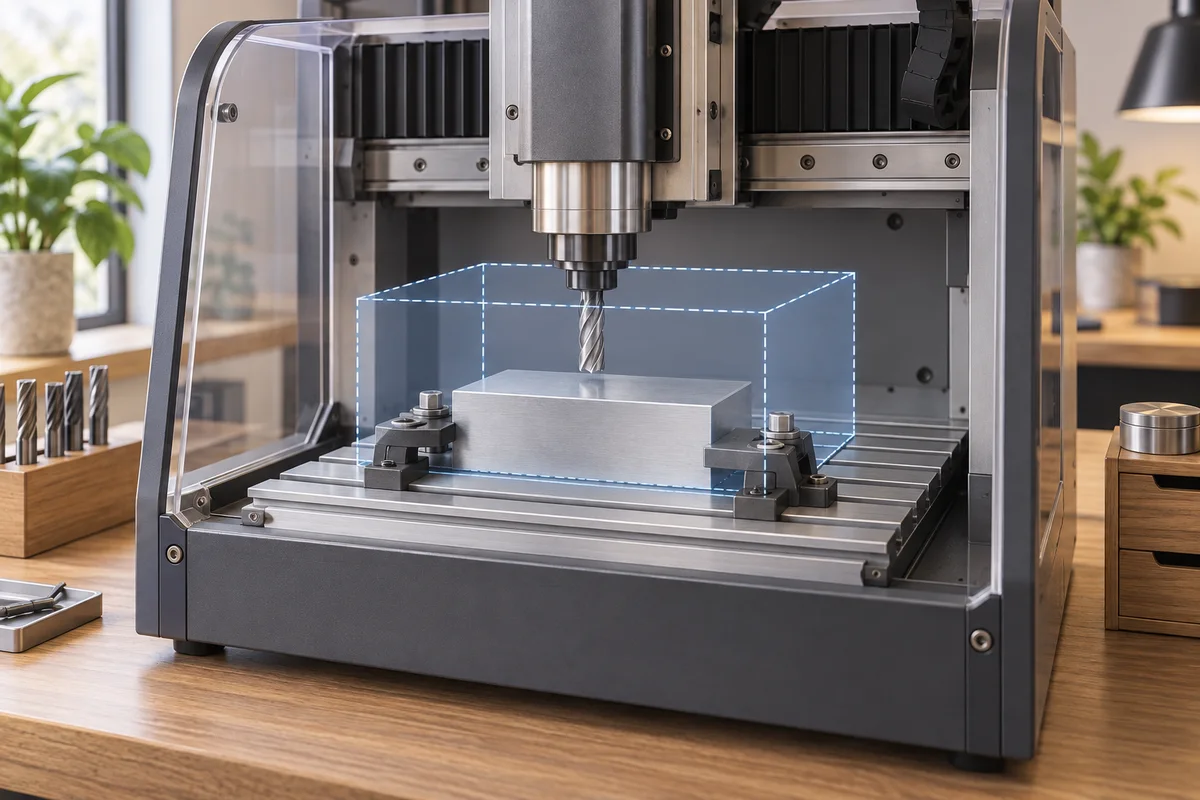
使用同一座標系統的範圍表,訂購前檢查零件、夾具及完整刀路是否適合機台。
閱讀文章: 零件真的放得下嗎?把 CNC 行程、夾具與刀具一起核對→
