
零件真的放得下嗎?把 CNC 行程、夾具與刀具一起核對
使用同一座標系統的範圍表,訂購前檢查零件、夾具及完整刀路是否適合機台。
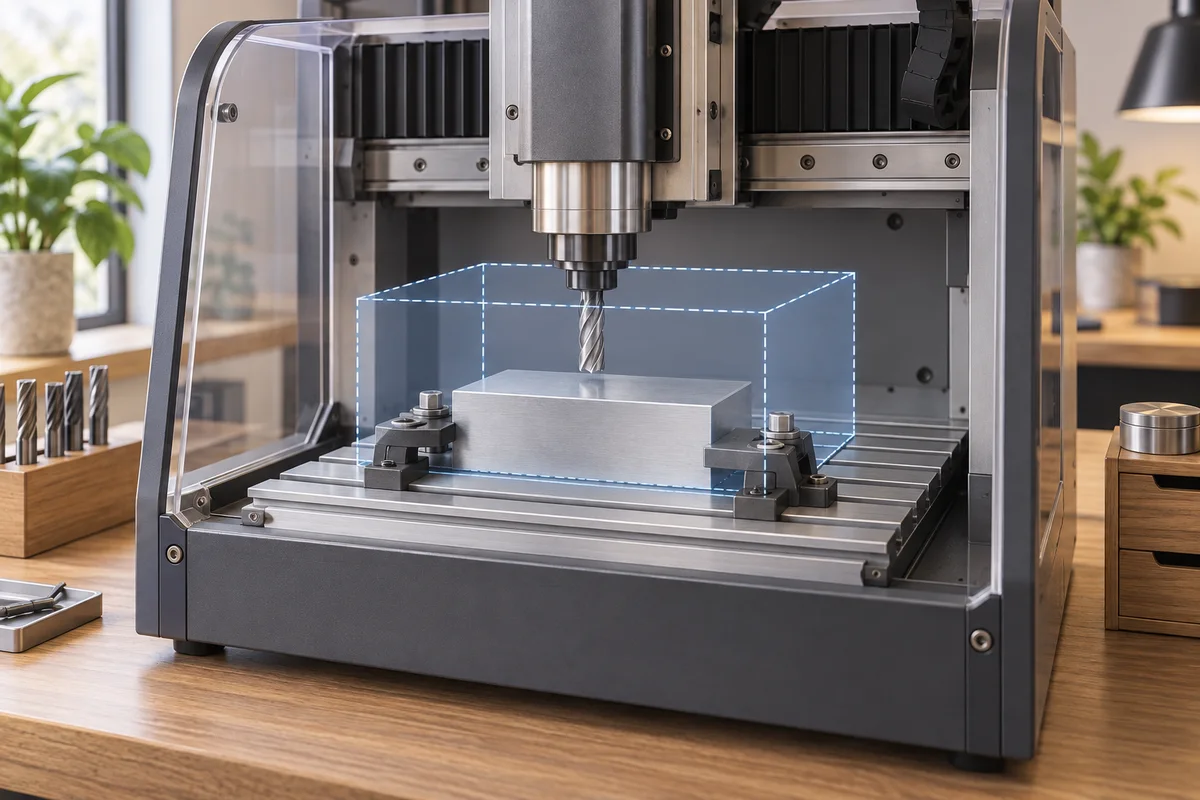
工件放得進 CNC 工作台,不代表能在那裡完成加工。從中國進口桌上型雕刻機或銑床前,應把毛料、夾具、刀具及刀路一起對照確切機台的行程與間隙。需要的是特定裝夾配置的答案,不是更大的工作台照片。
真正的問題是:這台機器能否用提出的夾持方式和加工步驟完成這個零件?標稱 X、Y、Z 行程只是輸入之一。工件位置、刀具可達範圍、退刀動作及周圍硬體,才決定行程是否足夠。
先固定一個具代表性的裝夾配置
選擇一個預計反覆製作、要求較高的零件。提供已核准圖面及模型、材料與起始毛料尺寸,再附上夾具或虎鉗型號、放置位置、鉗口配置、平行墊塊或增高座、預定刀具與刀把,以及工件座標原點。
如果還沒有購買夾具,請賣家提出方案並回覆尺寸。「附標準虎鉗」仍無法確定裝夾配置。記錄報價是否包含該夾具、固定五金,以及完成零件所需的其他裝夾步驟。
CAM 裝夾設定會分開定義座標系統、模型與夾具。Autodesk 文件明確區分這些項目,採購說明也應同樣明確。Fusion 銑削裝夾設定。
把商品頁容易混淆的四種尺寸分開
請索取標出工作台、軸行程及實體間隙基準的尺寸圖,並分開記錄:
- 工作台範圍:毛料或夾具可被支撐、固定的位置。
- 軸行程:該機台確切配置能到達的機械軸範圍。
- 裝夾高度:相對已定義工作台基準的毛料與夾持堆疊。
- 刀具可達範圍:刀把、刀具與主軸完成特徵加工及安全退刀所需的位置。
不要把 Z 行程減去虎鉗高度,就當成最大工件高度。Z 行程是移動範圍;可用高度還取決於實際幾何、刀具組合及起始位置。應要求供應商提供你這個裝夾配置的尺寸圖。
在同一座標系統製作範圍表
請供應商說明提出的工件原點如何對應機械座標。針對每道操作,列出刀具位置的最小值與最大值、接近及離開位置,以及相關夾具間隙。單位要清楚,整份表使用相同座標約定。
表格可列出軸、需要的最小值與最大值、需要跨度、報價機台可達範圍、間隙基準與證據。只比較跨度仍不夠,因為整個需要區間可能超出可達範圍的一端。刀刃路徑即使放得進去,刀把仍可能撞上壓板。
同時要檢查操作之間的移動,以及有文件說明的換刀位置。賣家只展示工作台中央的一個凹槽加工,還不足以證明你的邊緣特徵或較高的夾持堆疊也適用。
X 軸的假設計算例子
假設一項頂面加工需要刀具中心沿 X 移動 260 mm,另需 10 mm 接近與 10 mm 離開。需要跨度為 260 + 10 + 10 = 280 mm。這些餘量是用於說明算術的假設值,不是建議安全距離或切削策略。
若報價機台的 X 行程為 300 mm,則比需要跨度多 20 mm。但裝夾配置還沒有自動通過:供應商仍須把整段 280 mm 區間放在可達範圍內、計入夾具並檢查每個相關動作。20 mm 是跨度差額,不能證明兩端各有 10 mm 的安全間隙。
使用實際程式範圍與製造商要求的餘量,再分別檢查 Y 與 Z。這個簡化的 X 軸例子,不能證明其他軸或夾持力足夠。
索取驗證資料,再安排代表性測試
請索取檢查所用模型、機台限制、夾具與刀把幾何、刀路版本及問題報告。若提供機台模擬,要確認它包含什麼。Autodesk 區分採用機台與後處理器運動資訊的機台模擬,以及未使用這些資訊的基本模擬;前者可檢查碰撞及軸超行程。Fusion 製造模擬說明。
動畫本身不是完整的驗證報告,模擬也依賴正確的輸入幾何與設定。應由具能力的人員評估裝夾方案,所有實體檢查都按製造商指示執行,再安排約定的代表性切削與量測。幾何放得下或模擬通過,仍不足以單獨證明負載下的剛性、固定可靠性或零件精度。
如果需要第二次裝夾,報價要寫出來
如果零件需要重新定位,請詢問再次定位方式、採用的基準特徵,以及哪些驗收量測用來確認兩次裝夾之間的關係。額外夾具、程式準備、操作人員工作與測試範圍,也都要計入。
較大的機台可能免去第二次裝夾,但仍需要同樣的適用證據,不能只因機台更大,就當作已經驗證。
可直接使用的適配詢價文字
「請確認附件中的零件、起始毛料、夾具與刀具組合,能否在報價版次機台上完成全部列明操作。請回覆有尺寸的配置圖、工件原點對應方式、需要及可達軸範圍,以及接近、退刀、換刀檢查。請指出未納入的幾何、未解決碰撞或第二次裝夾。報價請包含確切夾持及固定五金,並提出有約定量測標準的代表性切削測試。」
帶著這份資料使用 CNC 詢價頁。若機台類型尚未確定,可先閱讀雕刻機與銑床採購比較。
畫出堆疊與進退刀所需空間
詢價示例的圖面開口為 120 mm。31 mm 虎鉗、40 mm 毛坯和 25 mm 刀具伸出合計佔用 96 mm,留 24 mm 尚未扣掉必要進退空間。請賣家用確切機型圖面核對,可用行程先維持待確認。
記錄夾具位置、工件版次、刀具包絡與實際機台行程。請賣家回傳核對圖,缺少的尺寸另列待確認。
把教程用在這次採購
以下是可依訂單調整的工作筆記。使用時請一併保留已核准規格與文中引用的指引。
比較不同供應商對同一代表性裝夾配置的適配回覆時,可使用這份表。記錄各份回覆實際檢查了什麼、漏了什麼,以及在判定提出的機台與裝夾方式適用前,還需解決哪個問題。
核對供應商適配回覆背後的檢查範圍
| 檢查事項 | 應保留紀錄 | 尚未釐清時 |
|---|---|---|
| 確認回覆使用提交的裝夾配置與機台版次。 | 可識別的零件與毛料、夾具位置、刀具及刀把幾何、機台圖面,以及相符的裝夾參考。 | 詢問實際檢查哪些幾何,並在與其他供應商回覆比較前,記錄所有替換或遺漏項目。 |
| 在相同座標約定下核對需要與可達位置。 | 報價配置的操作範圍、單位、工件原點對應方式與間隙基準。 | 索取區間與原點對應;把工作台尺寸或行程跨度比較,與完整裝夾檢查分開記錄。 |
| 把切削刀路之外的移動納入審閱。 | 問題記錄涵蓋接近、退刀、操作之間的移動,以及有文件的換刀位置,並納入相關夾具與刀把幾何。 | 指出尚未檢查的動作或缺少的幾何,要求補查,不只依賴切削刀路動畫。 |
| 把幾何審閱與代表性測試、量測結果分開。 | 檢查的輸入及範圍、未解決問題,以及已完成時的約定實體測試與量測記錄。 | 缺少的結果維持未解決,實體檢查交由具能力人員依製造商指示處理;幾何結果不能單獨證明負載下的固定可靠性或精度。 |
| 在報價中列明任何重新定位要求。 | 若需額外裝夾,其定位基準、關係量測,以及報價包含的夾具、程式準備、操作工作與測試範圍。 | 詢問是否需要重新定位並取得其範圍;未提及的額外裝夾不能視為已包含。 |
裝夾適配與未解決問題工作表
每份供應商回覆使用相同裝夾參考。填入實際約定輸入與供應商證據;這份表不提供間隙餘量或操作指示。
| 欄位 | 填寫內容 | 判定或交接 |
|---|---|---|
| 回覆使用的配置 | [零件/模型版次]、[毛料]、[夾具/位置]、[刀具/刀把]、[機台/版次]及[座標約定]。 | 先識別配置差異,再比較回覆;若證據描述另一種配置,要求檢查已約定的裝夾方式。 |
| 適配問題尚未解決的操作或移動 | [操作/移動]、[需要區間]、[可達區間]、[單位/原點對應]、[干涉或遺漏]及[證據參考]。 | 將具體區間、移動或干涉交由負責人處理;跨度相符,不能證明整個區間位於可達範圍內。 |
| 證據涵蓋範圍與狀態 | [輸入幾何]、[已檢查範圍]、[未納入幾何]、[未解決問題]及[實體測試/量測狀態]。 | 記錄各項結果能說明什麼;幾何、模擬及實體驗收證據分開保留,不把動畫當成完整驗收結果。 |
| 重新定位與報價範圍 | 適用時填入[定位方式]、[基準特徵]、[關係量測]、[額外夾具/程式/操作工作]及[報價參考]。 | 比較報價總額前,先解決提出的裝夾關係與包含工作;若已約定不需重新定位,也明確記錄。 |
向供應商提出剩餘適配問題
請針對報價機台版次 [MACHINE] 審閱裝夾配置 [SETUP]。未解決項目為 [ISSUES],目前證據涵蓋 [SCOPE]。請於 [EVIDENCE] 提供對應尺寸配置圖、原點對應及移動檢查,並指出未納入幾何或已變更的配置。若需重新定位,請將定位方式、關係量測及包含工作連結至 [QUOTE]。審閱負責人 [OWNER] 會在 [LOG] 記錄剩餘決定;實體檢查與代表性測試仍須依製造商指示及約定驗收範圍處理。
資料來源
洽詢與本文相關的採購需求;服務頁目前提供英文。零件真的放得下嗎?把 CNC 行程、夾具與刀具一起核對