
CNC 跳動報告:先確認量的是哪一段組合
先辨識跳動結果背後的主軸、刀柄、筒夾、測試件及量測位置,再與已議定要求比較。
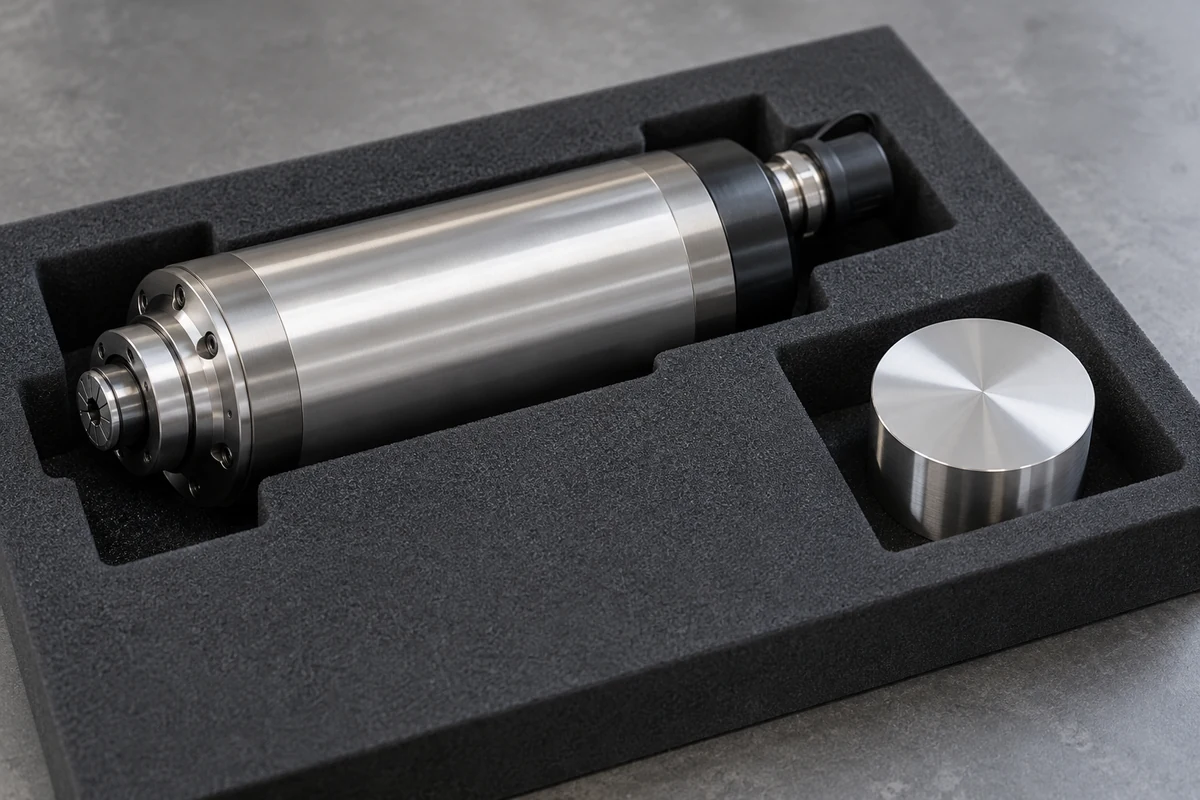
兩份報告可以列出相同跳動數字,卻回答不同問題。一份可能量測主軸內的參照面,另一份則可能量測經刀柄及筒夾夾持的測試棒。把任何結果與驗收要求比較之前,應先辨識被測物、所包含的組件,以及讀數的位置。
這是一項報告審閱工作,不提供指示表架設、旋轉、鎖緊程序或容許跳動值。具備能力的服務提供者須為確切設備決定適當方法。採購代理可要求及核對證據,毋須操作機器或作故障診斷。
本次原創編輯審閱於 2026 年 10 月 13 日查閱所連結的製造商或計量機構第一手說明,僅採用其中明確說明的區別。下述涵蓋範圍核對方法,是我們提出的文件審閱方式。我們沒有檢查實體設備、取得真實訂單報告,或驗證供應商的表現。
先看數字所描述的物件
從報告的確切用詞開始:主軸錐孔、測試棒、筒夾、刀具柄部,還是完整組合。買方紀錄應保留該用詞。若報告只寫「跳動」,應請作者指出被測表面及組合。不要因為報告與主軸報價一同送來,就自行加上「主軸」二字。
Haas VF/VM 保養手冊分別列出主軸錐孔、精密測試棒量規線參照處,以及測試棒更遠位置的量測。我們只採用這項製造商特定的區別,說明量測位置與被測物是結果不可缺少的部分。其程序及數值界限並不移用至未具名的主軸。Haas VMC 主軸錐孔保養說明(英文)。
實際採購時,應取得適用的製造商文件,以及服務提供者的核准方法參照。記錄所報特性與單位是否對應已議定準則。即使供應商稱結果良好,若複製的數值被裁掉標籤、單位或參照位置,證據仍不完整。
描述實際量測鏈
用簡單文件對照,從已識別的主軸連接至報告所指的表面。只列出實際存在的組件,例如主軸、刀柄、筒夾及被夾持測試件。有些設計採用不同組合。應請提供者描述實際安排,而非把每份報告都套進同一個假設組合。
記錄各組件可用的識別資料,並註明它是隨訂單供應、買方已有,還是只供測試使用。測試件須有獨立身分及相關紀錄參照。照片可協助辨識組合,但不應單憑照片推斷隱藏介面,或測試件是否適合該計量用途。
REGO-FIX 的 PG-L 產品頁分別標示筒夾跳動與整體系統跳動。這是一個製造商區分組件規格與系統規格的實例。它不能證明交付的主軸與刀具組合符合其中任何一項聲明,也不會替所有供應商定義「系統」的涵義。REGO-FIX PG-L 產品特點(英文)。
若供應商提交的是型錄而非個別設備報告,應標明它屬製造商規格資料。詢問有何證據把交付組合連接至要求。不能因為附上真實型錄,就宣稱訂購組合已經量測。
把位置、條件與結果放在一起
請提供者以其已定義的參照說明量測位置。距離若未交代起點便有歧義:未經確認,不能把「距主軸鼻端」與「距量規線」視為相同說法。若報告包含多個位置,各個結果須保留其對應參照。
保留方法識別碼、報告日期、設備身分、已述設備狀態,以及儀器或系統參照。若核准計畫區分靜態證據與運轉狀態證據,便應保留這項區別。當紀錄方法未建立動態性能時,不能把報告標題升格為該項聲明。
買方比較表可使用以下欄位:
- 要求:確切特性、參照及已議定準則
- 量測鏈:主軸及實際包含的組件
- 測試件:身分、已記錄狀態及相關證據
- 位置:被測表面、所述距離及參照起點
- 條件:提供者的方法及所報狀態
- 結果:原始數值、單位,以及適用的不確定度或限制
- 決定:負責審閱者及明確獲驗收的範圍
缺少的資料應清楚列出。「未註明」比假設使用標準刀柄或猜測距離更有用。若作者更正參照,應保留原始報告及更正內容,讓另一位審閱者能明白比較為何改變。
比較兩份虛構報告,避免混為一談
假設訂單 SP-12 要求指定主軸、刀柄 H-2、筒夾 C-2,以及提供者已識別測試件,在議定參照位置的證據。報告 A 提供主軸錐孔結果。報告 B 為被夾持測試件提供相同數值,卻漏列距參照位置的距離及筒夾身分。所有識別碼與情境均屬虛構,沒有提出任何數值或可接受公差。
A 應歸入主軸參照面那一列。它可能對合資格審閱者有用,但未記錄 SP-12 要求的完整組合。B 看來較接近所需範圍,然而位置及筒夾身分缺漏,仍無法可靠核對。相同數字不會令 A 與 B 可以互換,也不能證明兩者均符合訂單。
請索取 B 的既有配置紀錄及位置定義。假設提供者指出測試使用了另一筒夾 C-7,便應把結果記在 C-7 組合下。請獲授權審閱者判斷,訂購的 C-2 組合是否需要額外證據。不要修改報告標籤、暗中把訂單改成 C-7,或認定該差異必然無影響。
若補回的資料反而確認 H-2 及 C-2 均在正確位置接受測試,身分缺口便已解決,報告可按已議定準則進入技術審閱。但文件完整本身,仍不等於審閱者已作出驗收決定。
不要從不完整的組合結果診斷個別組件
所報組合結果本身,不能把故障直接歸因於量測鏈的某一項。若有差異,應請合資格維修服務提供者依適用製造商方法調查。買方紀錄應保留量測了甚麼,以及提供者得出的結論,而非猜測是哪個軸承、筒夾或表面造成結果。
任何更換建議都應與證據決定分開。賣方提出寄送另一筒夾,可能是實際可行的方案,但它既未解釋原有結果,也未證明新組合符合要求。變更後的組合須有明確審閱,以及核准範圍要求的證據。
本文不評估平衡、殘餘不平衡量或表面紋理參數。把這些主題分開,可避免將幾何跳動報告當成一般刀具性能證明。
要求可供審閱的更正
範圍明確的要求應指出確切報告,請作者確認被測量測鏈、測試件、位置參照及測試條件,再提供缺少的紀錄或說明限制。若需要新測試,應先議定範圍及負責的具能力人員。不要施壓要求收貨聯絡人臨時進行旋轉或裸露刀具檢查。
作為獨立採購代理,我們可在已議定服務範圍內整理這些供應商回覆。更廣泛的採購背景可參閱CNC 雕刻機主軸(英文)。提交CNC 報價查詢(英文)時,可提供產品連結、文字說明及已有的識別圖片。
表格接受最多五張 PNG、JPEG、WebP 或 GIF 圖片,每張不超過 10 MiB,合計不超過 20 MiB。手冊、PDF 報告及其他技術檔案須另行授權交換。最終紀錄應明確指出審閱者驗收了哪個組合及哪項特性,並保留所有尚未解決的要求。
常見問題
可以比較不同位置量得的跳動數字嗎?
各數值均須保留其被測表面及已定義位置。比較之前,應由合資格審閱者確認結果是否回答同一準則。
筒夾規格能證明交付組合的跳動嗎?
組件規格與實際組合結果的範圍不同。應辨識交付的量測鏈,並要求訂單所需的證據。
測試使用了不同刀柄或筒夾,怎麼辦?
結果應歸屬於實際受測的組合。請獲授權審閱者指出訂購組合所需的證據,不要暗中改名或替換組件。
組合讀數偏高,能識別故障組件嗎?
單憑報告未必能歸因。因果診斷應由合資格提供者依適用製造商方法處理。
資料來源
洽詢與本文相關的採購需求;服務頁目前提供英文。CNC 跳動報告:先確認量的是哪一段組合