1688 CNC
採購筆記
從詢價、規格核對到收貨與運輸,整理可逐步使用的採購教程。
-
 AI 生成的文章示意圖
按特性、行程測點、接近方向及配置核對軸結果涵蓋範圍,再判斷是否支持全行程聲明。
閱讀文章: 軸定位驗收:分清定位、重複性與失動證據→ -
 AI 生成的文章示意圖
釐清交付刀具的製造商牌號、基材與塗層名稱,不以金色表面或籠統塗層標籤作為身分證明。
閱讀文章: 核實到貨刀具的牌號與塗層宣稱→ -
 AI 生成的文章示意圖
依已安裝的集氣罩、管道、製程及結果審閱 CNC 抽氣系統交接紀錄,保留型錄額定資料與壓力讀數的條件。
閱讀文章: CNC 抽氣系統:審閱安裝後調試驗收紀錄→ -
 AI 生成的文章示意圖
把每項要求的保護功能連接至已安裝 CNC 配置及合資格評估結果,不以防護罩照片代替功能證據。
閱讀文章: CNC 防護驗收:分清外觀與功能證據→ -
 AI 生成的文章示意圖
依賴 CNC 噪音報告的驗收結論之前,先核對聲學物理量、運轉狀態及輔助設備範圍是否與議定要求一致。
閱讀文章: CNC 噪音驗收報告:核對量測指標與條件→ -
 AI 生成的文章示意圖
依照採購約定的位置、接近方向與治具條件,檢視旋轉軸驗收證據,再決定是否接受分度要求的驗收結果。
閱讀文章: 旋轉軸驗收報告:核對角度位置與檢查範圍→ -
 AI 生成的文章示意圖
核對主軸、工作制、冷卻配置、溫度通道及時間紀錄,再判斷熱測試報告能否支持驗收。
閱讀文章: 主軸溫度測試:連同條件審閱驗收證據→ -
 AI 生成的文章示意圖
把加工試件的紋理結果,對應至要求的參數、輪廓或區域評估基礎及量測條件,再作驗收。
閱讀文章: CNC 試件表面紋理報告:先確認比較基礎→ -
 AI 生成的文章示意圖
把加工試件的各項要求對應至試件、圖面版次、基準及量測結果,再決定報告能否支持驗收。
閱讀文章: CNC 試件報告:逐項核對基準與特徵→ -
 AI 生成的文章示意圖
先核對組件範圍、平衡依據及殘餘不平衡量結果,再決定刀把證明是否足以驗收交付的刀具系統。
閱讀文章: CNC 刀把平衡報告:確認涵蓋的組件與依據→ -
 AI 生成的文章示意圖
把二手車床有日期的披露資料與到貨證據比較,分開處理外觀接受、原因不明的床身附近痕跡及維修歷史。
閱讀文章: 二手車床到貨:核對披露狀態與實際證據→ -
 AI 生成的文章示意圖
保留交付滑軌的觀察狀態;包裝、污染或表面痕跡引起疑慮時,取得適用於確切產品的原廠意見。
閱讀文章: 線性滑軌收貨:處理保存狀態疑慮→ -
 AI 生成的文章示意圖
保留新刀具受保護的到貨狀態,區分設計上的刃口特徵與疑似損傷,並取得可追溯的技術處置結論。
閱讀文章: 新刀具使用前,先記錄刃口到貨狀態→ -
 AI 生成的文章示意圖
把交付的螺柱與螺帽對應至指定螺紋、檢查方法、量規紀錄及實際涵蓋範圍,再判斷能否接受整套合格的結論。
閱讀文章: 夾具套裝到貨:審閱螺紋檢查證據→ -
 AI 生成的文章示意圖
先辨識跳動結果背後的主軸、刀柄、筒夾、測試件及量測位置,再與已議定要求比較。
閱讀文章: CNC 跳動報告:先確認量的是哪一段組合→ -
 AI 生成的文章示意圖
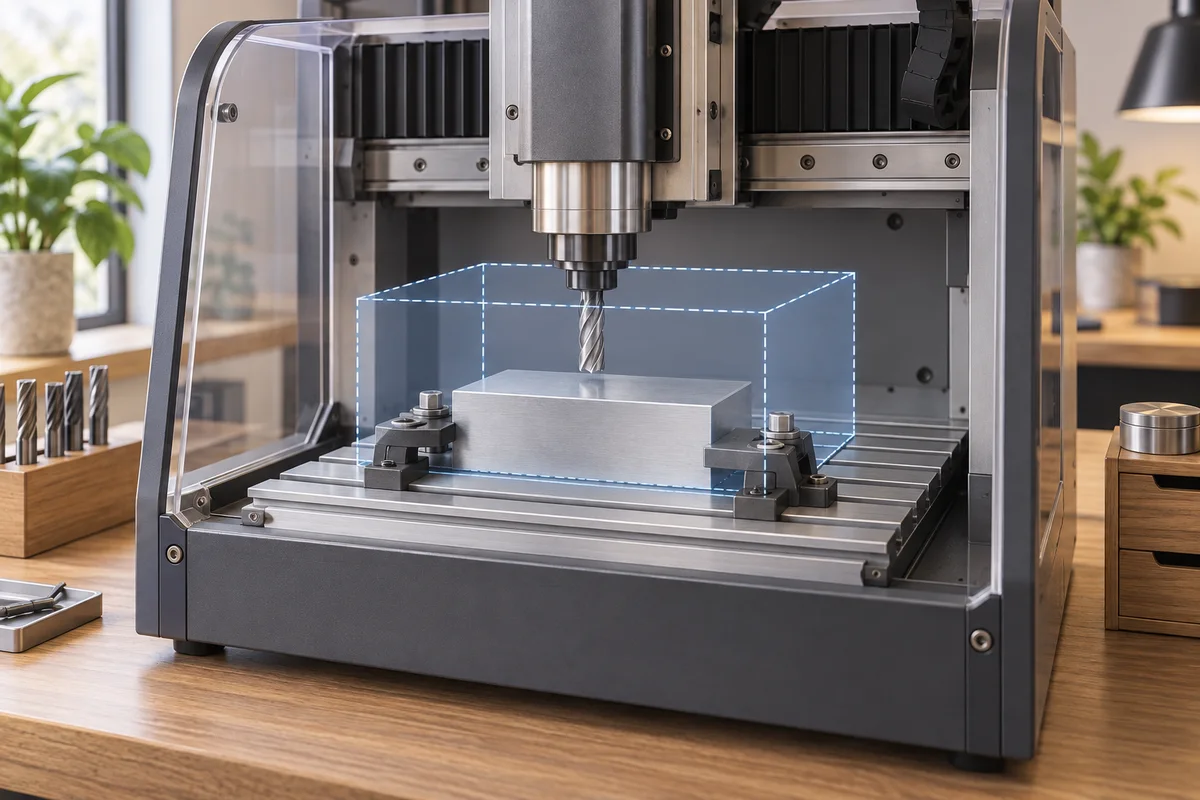
使用同一座標系統的範圍表,訂購前檢查零件、夾具及完整刀路是否適合機台。
閱讀文章: 零件真的放得下嗎?把 CNC 行程、夾具與刀具一起核對→
